

Einbau des Lagers
Montage und Wartung von Drehlagern
Rostschutz, Verpackung, Transport
Das Drehlager ist innen und außen mit Rostschutzöl lackiert und geschmiert und wird in Folie, braunem Papier und einem Plastikstrickbeutel verpackt. Bei speziellen Wünschen kann die Verpackung individuell angepasst werden.
Transport
Lager beim Transport leicht schräg positionieren, um Stöße und Regen zu vermeiden. Werden die Lager nicht in Holzkisten verpackt transportiert, sind mindestens drei Holzpuffer zu verwenden, um sie vom Fahrzeugboden zu trennen und flach zu lagern. Nach dem Öffnen der Verpackung die Transportbolzen durch die Löcher des Innen- oder Außenrings schrauben und die Lager waagerecht an der Montagefläche aufhängen. Der Winkel zwischen den beiden Aufhängungen darf 120° nicht überschreiten, um Beschädigungen des Drehlagers zu vermeiden und die Sicherheit zu gewährleisten (Abbildung 1-1).

Lagerung
1) Rostschutzzeitraum (innerhalb von 12 Monaten nach Auslieferung des Lagers ab Werk). Falls Wartungsarbeiten erforderlich sind, sollte eine Rostschutzbehandlung der Laufbahn, der Oberfläche und der Zahnradoberfläche durchgeführt werden. Die Oberfläche sollte gereinigt und mit Rostschutzfett oder industriellem Vaseline Fil Nr. 2-Pol-Lithiumfett in der inneren Laufbahn versehen werden.
2) Platzieren Sie das Drehlager auf einer ebenen, trockenen und festen Fläche, um zu verhindern, dass das Drehlager unter direkter Sonneneinstrahlung den Boden berührt. Halten Sie es in großem Abstand zu Wasser- und Dampfleitungen, um Korrosion der Lager zu vermeiden. Wenn mehrere Drehlager übereinander gestapelt sind, platzieren Sie um jedes Drehlager mindestens 3 gleich große Holzmatten kreisförmig, sodass die Position oben und unten gleich ist (Bild 2-1).
3) Wenn das Drehlager länger als 12 Monate gelagert wird, muss es erneut gegen Rost behandelt werden.

Hinweise vor der Montage
1) Bitte überprüfen Sie vor dem Auspacken des Lagers das Produktzertifikat, den Produkttyp und die Seriennummer, um sicherzustellen, dass Sie die gleichen Produkte wie in der Vertragsbestellung angegeben erhalten haben.
2) Produkttyp-Etikett auf der Nicht-Zahnradseite, Außendurchmesser des Außenrings oder Innendurchmesser des Innenrings.
3) Die Abschreckstellen an der Oberfläche der Lagerlaufbahn sind nicht geschlossen; die Abschreckverbindung ist eine weiche Zone auf der Lagerseitenfläche, die als "S"-Nichtabschreckbereich gekennzeichnet ist.
4) Stellen Sie sicher, dass die erhaltenen Produkte frei von Korrosion, Wunden und Beschädigungen sind.
5) Stellen Sie sicher, dass die Dichtungen unbeschädigt sind; tauschen Sie andernfalls die Dichtungen aus und prüfen Sie die Lagerrotation.
6) Entfernen Sie das Oberflächenfett vom Montagelager. Achten Sie darauf, dass beim Reinigen kein Reinigungsmittel in die Lagerlaufbahn gelangt.
7) Lager dürfen nicht demontiert werden; innere Teile dürfen nur unter Aufsicht bewegt werden. Die Zahnkranzzahnfläche weist einen maximalen Rundlauf von 3 mm auf (grüne Markierung); das Zahnflankenspiel auf der Antriebsritzelseite muss eingestellt werden.

Anforderungen an die Halterung vor der Montage
Die Montagefläche des Drehlagers bzw. die Montageplattform muss sauber und frei von Fremdkörpern, abgebrochenen Teilen, hervorstehenden Stellen und Korrosion sein.
Die Montagehalterung muss steif, robust und stoßfest sein, um Lagerverformungen zu vermeiden, die die Schwenkgenauigkeit beeinträchtigen könnten.
Eine Schweißhalterung in Kanisterform, um Verformungen der Halterung zu vermeiden, wird nach dem Schweißen behandelt, um innere Spannungen abzubauen. Die Behandlung erfolgt mechanisiert. Siehe Zeichnung 51 A. Für die schwer zu mechanisierende Montageebene kann die Montage nivelliert werden (Bild 4-1B).
Das Bolzenloch der Halterung ist identisch mit dem Befestigungsloch des Drehlagers, um eine Verformung der Halterung zu vermeiden (Bild 4-1C).
Die Kontaktflächen des Drehlagers sind in Tabelle 5-1 dargestellt. Im Bereich von 0°-90°-180° ist nur ein Wellenkamm bis zum Wert zulässig, während andere Verformungen schrittweise nach oben oder unten erfolgen. Ein plötzliches Ab- oder Ansteigen ist nicht zulässig, um Lastspitzen zu vermeiden. (Abbildung 4-3)

Tabelle 4-2: P0 Drehkranzlager-Stützteile-Verbindung
Kabelkanaldurchmesser (mm) | Ebene Grad | Kreisrand auf Einheit (L=1 Bohrungsabstand) Gleiche Richtung Neigung (St) mm | Kreisrand auf Einheit (L=1 Bohrungsabstand) Gleiche Richtung Neigung (St) mm | Radiale Breite b leanō (mm) | Seitenflächenrauheit Ra (mm) |
630 ~ 1000 | 0.2 | 0.0002L | 0.0002L | 0.10 | 2.5 |
1000 ~ 1600 | 0.25 | 0.0002L | 0.0002L | 0.12 | 3.2 |
1600 ~ 2500 | 0.3 | 0.0002L | 0.0002L | 0.15 | 3.2 |
2500 ~ 4000 | 0.4 | 0.0002L | 0.0002L | 0.20 | 3.2 |
4000 ~ 6300 | 0.5 | 0.0002L | 0.0002L | 0.25 | 3.2 |
Montageanforderungen
Prüfen Sie die relativen Teilegrößen und die Bearbeitungsgenauigkeit. Produktteile (einschließlich Fremd- und Kooperationsteile) müssen vor der Montage über ein Prüfzertifikat verfügen.
Die mittels Reparaturverfahren zusammengebauten Teile müssen in ihrer Hauptgröße den Konstruktionsanforderungen oder technischen Vorschriften entsprechen.
Die Montageumgebung muss sauber sein. Bauteile mit Lagern müssen vor der Montage frei von Graten, Oxidationsschichten, Korrosionsresten, Körnern, Staub, Öl, Schmutz usw. sein und den Reinheitsanforderungen entsprechen.
Lager und Teile dürfen nicht beschädigt werden. Kratzer und Korrosion während der Montage sind zu vermeiden. Drehkranzlager dürfen nicht mit dem Hammer getroffen werden. Montagestöße dürfen nicht über die Wälzkörper übertragen werden. Lager sind mit geeignetem Werkzeug zu montieren.
Nachdem das Drehlager waagerecht auf der Montageplatte aufgesetzt wurde, wird ein Lineal eingeführt, um die Auflagefläche mit der Verbindung zum Stützgehäuse zu überprüfen. Falls ein Spalt vorhanden ist, muss dieser mechanisch behoben oder ausgeglichen werden, um eine Verformung der verschraubten Bolzen zu vermeiden, die die regelmäßige Drehung des Drehlagers beeinträchtigen könnte (Bild 5-1).
Beim Abschrecken der weichen Zone „S“ befindet sich der unbelastete oder selten belastete Bereich während der Montage der weichen Abschreckzone (der Stopfen befindet sich um den weichen Punkt am Ring). (Bild 5-2).
Das Zahnflankenspiel ist zu prüfen, um die Eingriffsgenauigkeit der Zahnräder sicherzustellen und das korrekte Zahnflankenspiel beim Einbau beizubehalten. Während des Betriebs ist darauf zu achten, dass das Zahnflankenspiel am höchsten Punkt des Teilkreisrundlaufs des großen Zahnkranzes (3 grüne Markierungen) den Anforderungen an die Konstruktionsgenauigkeit entspricht (Abbildung 5-3).
Bei der Montage werden hochfeste Schrauben verwendet. Je nach Druckbedingung des Drehlagers werden die Festigkeitsklasse, die Schraubengrößen und die Festigkeitsklasse nach den Normen GB5782, GB5783 und GB3098.1 ausgewählt. Die Festigkeitsklasse der Muttern wird nach der Norm GB3098.2 ausgewählt.
Für die Schraubenscheiben sind Anlassscheiben zu verwenden; Federscheiben sind strengstens verboten. Bei einer Radiallast von >10 % der Axiallast muss das Drehlager radial ausgerichtet sein. Nach der radialen Ausrichtung wird der Drehmomentschlüssel mit niedriger, mittlerer und hoher Vorspannung angezogen und anschließend symmetrisch um 180° verschraubt (Abb. 5-5), um die gleiche Vorspannung der letzten Schrauben zu gewährleisten. Gleichzeitig ist die freie Drehbarkeit des Drehlagers zu prüfen (Abb. 5-4).
Die Schrauben mit ausreichendem Vorpressdruck montieren, der Vorpressdruck beträgt das 0.7-fache der Streckgrenze des Schraubenmaterials, die Streckgrenzen der Schrauben sind in Tabelle 6-1 aufgeführt: Vorspannung für Schrauben mit unterschiedlichem Durchmesser siehe Tabelle 5-2:
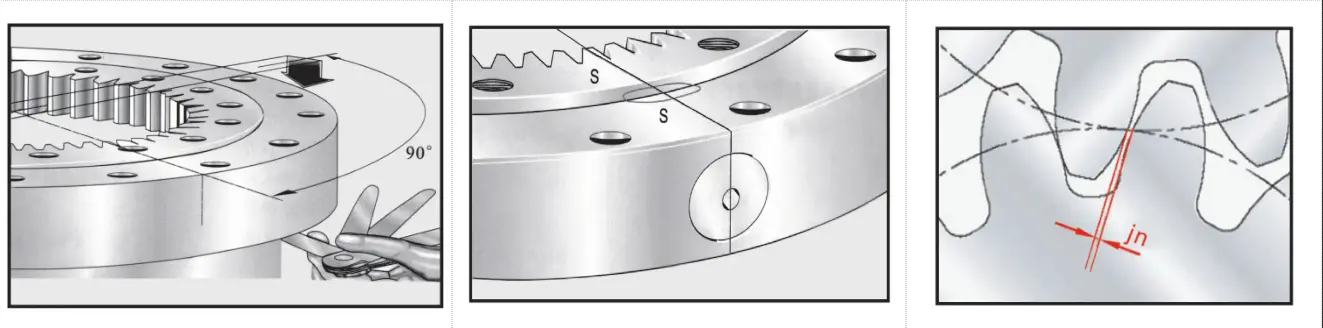
Tabelle 6-1: Streckgrenzen von Schrauben
Festigkeitsklasse der Schrauben | 8.8 | 10.9 | 12.9 |
Ertragsgrenzen MPa | M≤ 16 640 M≥16 660 | 940 | 1100 |

Tabelle 6-2 : Vorspannung von Schrauben mit unterschiedlichem Durchmesser
| Schraubenspezifikationen GB5782-86 GB5783-86 | Befestigungslochdurchmesser (mm) | Festigkeitsklasse der Schrauben (GB3098.1-82) | ||
| 8.8 | 10.9 | 12.9 | ||
| Festigkeitsgrenzen der Schraubenmaterialien osmin (N/mm²) | ||||
| 640 | 900 | 1080 | ||
| MA (Nm) Voranziehdrehmoment MA (Nm) | ||||
| M12 | 13.5 | 77.5 | 110 | 130 |
| M14 | 15.5 | 120 | 170 | 210 |
| M16 | 18 | 190 | 265 | 320 |
| M18 | 20 | 260 | 365 | 435 |
| M20 | 22 | 370 | 520 | 620 |
| M22 | 24 | 500 | 700 | 840 |
| M24 | 26 | 640 | 900 | 1080 |
| M27 | 30 | 950 | 1350 | 1620 |
| M30 | 33 | 1300 | 1800 | 2160 |
| FA(10³N)Vorspannkraft FA(10³N) | ||||
| M33 | 36 | 293 | 412 | 495 |
| M36 | 39 | 344 | 484 | 581 |
| M39 | 42 | 414 | 581 | 698 |
| M42 | 45 | 473 | 665 | 798 |
| M45 | 48 | 553 | 777 | 932 |
| M48 | 52 | 623 | 876 | 1050 |
| M52 | 56 | 749 | 1054 | 1265 |
| M56 | 62 | 863 | 1214 | 1457 |
| M60 | 66 | 1008 | 1418 | 1621 |
Kontrolle nach der Montage
1) Vor der Inbetriebnahme der Drehkranzlager sollte ausreichend Fett eingefüllt werden. Beim Einfüllen sollte langsam verfahren werden, um eine gleichmäßige Fettverteilung zu gewährleisten.
2) Achten Sie darauf, dass die Lagerverformung bei der Montage nicht beeinträchtigt wird; die Erdungsleitung darf nicht an die Drehkranzlager geschweißt werden.
3) Nachdem alle Schrauben festgezogen sind, drehen Sie das Lager mehr als fünf Umdrehungen und prüfen Sie, ob sich das Drehkranzlager leichtgängig dreht und keine anderen Teile berührt, ob es dicht ist und ob ungewöhnliche Geräusche auftreten. Prüfen Sie nach jeder Drehung erneut auf normale Geräusche. Prüfen Sie nach jeder Drehung erneut das Zahnflankenspiel und notieren Sie die Werte. (Abbildung 6-1)