

Rulman Montajı
Döner Yatak Montajı ve Bakımı
Paslanmaya karşı koruma, paketleme, taşımaPaslanmaya karşı koruma, paketleme
Döner yatak, içten ve dıştan pas önleyici yağ ile boyanmış ve yağlanmıştır, film, kahverengi kağıt veya plastik örgü torba ile paketlenmiştir; özel talepler doğrultusunda isteğe göre kişiselleştirilmiş ambalajlama yapılabilir.
Ulaşım
Taşıma sırasında rulmanları, darbe ve yağmurdan korumak için hafif eğimli olarak yerleştirin. Rulmanları ahşap kasalarla paketlemeden taşıyorsanız, ürünü araç zemininden ayırmak ve düz bir şekilde yerleştirmek için üçten fazla ahşap yastık bloğu kullanın. Paketi açtıktan sonra, iç veya dış halkadaki deliğe taşıma cıvatalarını kullanarak vidalayın, rulmanları montaj yerine düz bir şekilde asın, iki askı arasındaki açı 120°'den fazla olmamalıdır, böylece döner rulmana zarar verilmez ve güvenlik sağlanır (Resim 1-1).

Depolama
1) Paslanmaya karşı koruma süresi (fabrika çıkışından itibaren 12 ay içinde): Bakım gerekiyorsa, yatak yüzeyine, yüzeyine ve dişli yüzeyine pas önleyici işlem uygulanmalı, yüzey temizlenmeli ve iç yatağa pas önleyici gres veya endüstriyel vazelin (No. 2 kutuplu lityum gres) sürülmelidir.
2) Döner yatağı, doğrudan güneş ışığı altında zemine temas etmesini önlemek için kuru ve düz bir zemine yerleştirin; yatakların korozyona uğramasını önlemek için su borularından ve buhar borularından uzak tutun. Eğer birden fazla döner yatak üst üste yığılacaksa, her bir döner yatağın etrafına en az 3 adet eşit büyüklükte ahşap paspas yerleştirin; üst ve alt kısımların aynı konumda olması gerekir (Resim 2-1).
3) Döner rulman 12 aydan fazla süreyle depoda kalacaksa, tekrar paslanmaya karşı koruyucu işlem uygulanmalıdır.

Montaj öncesi uyarı
1) Rulmanı ambalajından çıkarmadan önce lütfen ürün sertifikasını, ürün tipini ve seri numarasını kontrol edin ve sözleşmede belirtilen ürünlerle aynı ürünleri aldığınızdan emin olun.
2) Dişli olmayan yüzeydeki ürün tipi etiketi, dış halkanın dış çapı veya iç halkanın iç çapı.
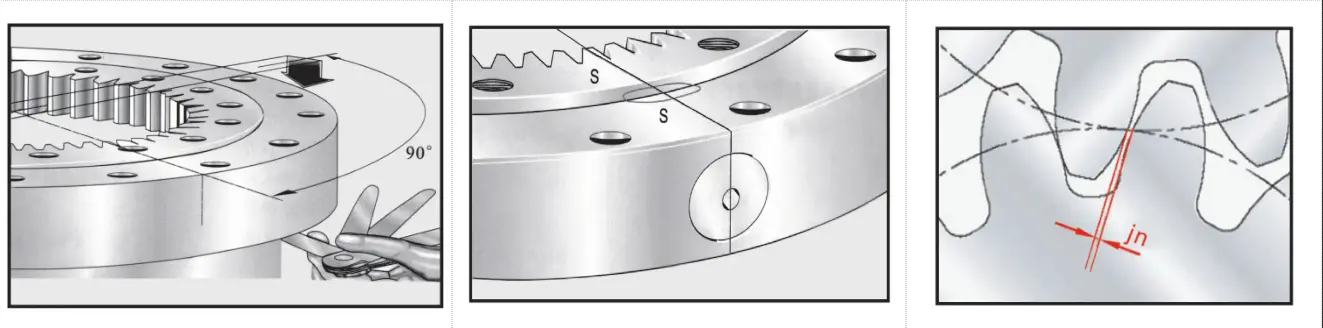
3) Yatak yuvarlanma yüzeyinin sertleştirilmesi işlemi kapatılmamıştır; sertleştirme bağlantısı, yatak yan yüzeyinde "S" olarak işaretlenen ve sertleştirilmemiş alan olarak belirtilen yumuşak bölgedir.
4) Ürünlerin korozyon, hasar veya çizik içermediğinden emin olun.
5) Contaların hasarlı olmadığından emin olun, aksi takdirde contaları değiştirin ve rulman dönüşünü kontrol edin.
6) Montaj yatağının yüzeyindeki gresi temizleyin; temizleme işlemi sırasında temizleyici, yatağın yuvarlanma yoluna girmemelidir.
7) Rulmanların sökülmesi ve iç parçaların özel olarak hareket ettirilmesi yasaktır. Dişli halkası diş yüzeyinde yeşil işaretle belirtilen maksimum 3 salınım değeri vardır, tahrik pinyon tarafındaki boşluk ayarlanmalıdır.

Montaj öncesi braket gereksinimleri
Döner yatak montaj tabanı veya montaj platformu, yabancı cisimlerden, kırık parçalardan, çıkıntılı noktalardan ve korozyondan arındırılmış, temiz olmalıdır.
Montaj braketi, dönüş hassasiyetini etkileyen yatak deformasyonunu önlemek için rijit, dayanıklı ve darbelere karşı dirençli olmalıdır.
Kaynak işleminden sonra iç gerilimi gidermek için işlem görmüş, kaynak sonrası mekanikleştirme işlemi uygulanmış, kaynak braketi deformasyonunu önlemek için bidon şeklinde bir kaynak braketi kullanılmıştır (Şekil 51A'ya bakınız). Mekanikleştirilmesi zor montaj düzlemleri için, düzleştirme yöntemiyle montaj yapılabilir (Şekil 4-1B).
Montaj deformasyonunu önlemek için braket cıvata deliği, döner yatak montaj deliğiyle aynıdır (Resim 4-1C).
Döner yatak temas yüzeyi becerileri 5-1 tablosunda olduğu gibi, 0°-90°-180 döngü alanında, yalnızca dalga tepesinin belirli bir değere kadar yükselmesine izin verilir, diğer bükülmeler kademeli olarak aşağı veya yukarı hareket edebilir, tepe değer yükünü önlemek için aniden aşağı veya yukarı hareket etmesine izin verilmez. (Resim 4-3)

Tablo4-2: P0 döner yatak destek parçalarının bağlantısı
Yarış yolu çapı (mm) | Düzlem derecesi | Ünite üzerindeki dairesel sınır (L=1 delik mesafesi) Aynı yöne eğim (St)mm | Ünite üzerindeki dairesel sınır (L=1 delik mesafesi) Aynı yöne eğim (St)mm | Radyal genişlik b leanō(mm) | Yan yüzey pürüzlülüğü Ra(mm) |
630~1000 | 0.2 | 0.0002L | 0.0002L | 0.10 | 2.5 |
1000~1600 | 0.25 | 0.0002L | 0.0002L | 0.12 | 3.2 |
1600~2500 | 0.3 | 0.0002L | 0.0002L | 0.15 | 3.2 |
2500~4000 | 0.4 | 0.0002L | 0.0002L | 0.20 | 3.2 |
4000~6300 | 0.5 | 0.0002L | 0.0002L | 0.25 | 3.2 |
Montaj gereksinimleri
Parçaların göreceli boyutlarını ve işlem hassasiyetini kontrol edin. Ürün parçaları (taşeron ve iş birliği parçaları dahil) montajdan önce muayene sertifikasına sahip olmalıdır.
Onarım yöntemiyle birleştirilen parçaların ana boyutları, tasarım gereksinimlerine veya teknik düzenlemelere uygun olmalıdır.
Montaj ortamları temiz olmalıdır. Rulman içeren ilgili parçalar, montajdan önce çapak, oksitlenme tabakası, korozyon parçacıkları, tanecikler, toz, yağ kiri vb. içermeden temizlenmeli ve temizlik gerekliliklerine uygun olmalıdır.
Rulman ve parçalara darbe uygulanmamalıdır. Montaj sırasında çizilme ve korozyona neden olmamalıdır. Döner rulmanlara çekiçle vurulmamalı, montaj darbesinin yuvarlanma elemanları üzerinden aktarılmasına izin verilmemeli, rulmanlar uygun aletlerle monte edilmelidir.
Döner yatak yatay olarak montaj tabanına kaldırıldıktan sonra, destek gövdesi bağlantısıyla yatak düzlemini kontrol etmek için cetvel yerleştirin; boşluk varsa, döner yatağın düzenli dönüşünü etkileyen deformasyonu önlemek için mekanik olarak onarın veya düzeltin (Resim 5-1).
Sertleştirme "S" yumuşak bölgesi, sertleştirme yumuşak bölgesini monte ederken yük uygulanmayan veya nadiren yük uygulanan alanı belirler (tıpa, halkadaki yumuşak bölgenin etrafındadır). (Resim 5-2).
Dişli geçiş doğruluğunu sağlamak ve montaj sırasında uygun boşluğu korumak için boşluk kontrolü yapılır. Çalışma sırasında, büyük dişli halkasının (3 yeşil boyalı işaretli diş) adım dairesi salınımının en yüksek noktasındaki geçiş boşluğunun tasarım doğruluğu gereksinimlerini karşıladığından emin olun. (Resim 5-3).
Montaj sırasında yüksek mukavemetli cıvatalar kullanılır; döner yatak presinin durumuna göre çekme sınıfı, cıvata boyutları ve mukavemet sınıfı GB5782, GB5783 ve GB3098.1 standartlarına göre seçilir; somun mukavemet sınıfı ise GB3098.2 standardına göre seçilir.
Cıvata ve rondelalarda sertleştirme ve temperleme işleminden geçirilmiş rondela kullanılmamalıdır, yaylı rondela kesinlikle yasaktır. Radyal yük > eksenel yük %10 olduğunda, döner yatağın radyal olarak yönlendirilmesi gerekir. Radyal yönlendirmeden sonra, moment anahtarı düşük, orta ve yüksek ön presleme ile aynı ön preslemeyi sağlar ve son cıvataların aynı ön preslemeye sahip olduğundan emin olmak için 180° yönünde simetrik olarak vidalanır (Resim 5-5). Bu sırada döner yatağın serbest dönüş durumu kontrol edilir (Resim 5-4).
Cıvataları yeterli ön basınç uygulayarak monte edin; ön basınç, cıvata malzemesinin akma limitinin 0.7 katı olmalıdır. Cıvataların akma limitleri Tablo 6-1'de verilmiştir; farklı çaplardaki cıvatalar için ön yükleme değerleri Tablo 5-2'de gösterilmiştir.
Tablo 6-1: Cıvataların akma limitleri
Cıvata mukavemet sınıfı | 8.8 | 10.9 | 12.9 |
Verim sınırları Mpa | M≤ 16 640 M≥16 660 | 940 | 1100 |

Tablo6-2 :Farklı çaplı cıvataların ön yükü
| Cıvata özellikleri GB5782-86 GB5783-86 | Montaj deliği çapı (mm) | Cıvata mukavemet sınıfı (GB3098.1-82) | ||
| 8.8 | 10.9 | 12.9 | ||
| Cıvata malzemelerinin dayanım limitleri osmin(N/mm²) | ||||
| 640 | 900 | 1080 | ||
| MA(Nm)Ön sıkma torku MA(Nm) | ||||
| M12 | 13.5 | 77.5 | 110 | 130 |
| M14 | 15.5 | 120 | 170 | 210 |
| M16 | 18 | 190 | 265 | 320 |
| M18 | 20 | 260 | 365 | 435 |
| M20 | 22 | 370 | 520 | 620 |
| M22 | 24 | 500 | 700 | 840 |
| M24 | 26 | 640 | 900 | 1080 |
| M27 | 30 | 950 | 1350 | 1620 |
| M30 | 33 | 1300 | 1800 | 2160 |
| FA(10³N)Ön sıkma kuvveti FA(10³N) | ||||
| M33 | 36 | 293 | 412 | 495 |
| M36 | 39 | 344 | 484 | 581 |
| M39 | 42 | 414 | 581 | 698 |
| M42 | 45 | 473 | 665 | 798 |
| M45 | 48 | 553 | 777 | 932 |
| M48 | 52 | 623 | 876 | 1050 |
| M52 | 56 | 749 | 1054 | 1265 |
| M56 | 62 | 863 | 1214 | 1457 |
| M60 | 66 | 1008 | 1418 | 1621 |
Montaj sonrası muayene
1) Döner yatakların ayarını yapmadan önce, uygun miktarda gres yağı doldurulmalı ve gresin eşit aralıklarla dağılması için doldurma işlemi yavaşça yapılmalıdır.
2) Montaj sırasında rulman deformasyonuna neden olmamasına dikkat edin, topraklama hattının döner rulmanlara kaynaklanmasına izin vermeyin.
3) Tüm cıvatalar sıkıldıktan sonra, rulmanı 5'ten fazla tur döndürün ve döner rulmanın altıgen şeklinde dönüp dönmediğini, diğer parçalarla temas edip etmediğini, sızdırmazlığın iyi olup olmadığını, anormal bir titreşim olup olmadığını kontrol edin. Döndürme işleminden sonra, tekrar anormal titreşim olup olmadığını kontrol edin. Döndürme işleminden sonra, boşluk verilerini tekrar kontrol edin ve not alın. (Resim 6-1)