

Установка подшипника
Установка и техническое обслуживание поворотных подшипников.
Антикоррозийное покрытие, упаковка, транспортировка. Антикоррозийное покрытие, упаковка.
Поворотный подшипник окрашен антикоррозийным маслом и смазан изнутри и снаружи, упакован в пленку, коричневую бумагу, полиэтиленовый пакет. При наличии особых требований возможна индивидуальная упаковка.
Транспорт
При транспортировке подшипников допускайте небольшой наклон, чтобы избежать ударов и дождя. Если подшипники перевозятся без упаковки в деревянные ящики, следует использовать более трех деревянных подпорок, чтобы отделить изделие от пола транспортного средства и обеспечить его ровное положение. После вскрытия упаковки используйте транспортировочные болты, чтобы закрепить их в отверстиях внутреннего или внешнего кольца, подвесьте подшипники на ровной поверхности относительно места установки, угол между двумя стропами не должен превышать 120°, чтобы не повредить поворотный подшипник и обеспечить безопасность (Рисунок 1-1).

Память
1) Антикоррозийный период (в течение 12 месяцев после отгрузки подшипника с завода). При необходимости технического обслуживания следует провести антикоррозийную обработку дорожки качения, поверхности и поверхности шестерен, очистить поверхность и нанести антикоррозийную смазку или промышленную литиевую смазку типа «вазелин» № 2 на внутреннюю дорожку качения.
2) Установите поворотный подшипник на ровной, сухой и плоской поверхности, чтобы предотвратить его контакт с землей под прямыми солнечными лучами. Держите его подальше от водопроводных и паропроводных труб, чтобы избежать коррозии подшипников. Если установлено много поворотных подшипников, положите вокруг каждого подшипника не менее 3 одинаковых деревянных ковриков, при этом верхнее и нижнее положение должны быть одинаковыми (Рисунок 2-1).
3) Если поворотный подшипник хранится более 12 месяцев, его следует повторно обработать антикоррозийным составом.

Примечание перед монтажом
1) Перед распаковкой подшипника, пожалуйста, проверьте сертификат на изделие, тип изделия, серийный номер и убедитесь, что вы получили именно тот товар, который указан в договоре.
2) Маркировка типа изделия на внешней стороне наружного кольца, не являющейся зубчатой передачей, или на внутреннем диаметре внутреннего кольца.
3) Закалка на поверхности дорожки качения подшипника не закрыта, закалочное соединение представляет собой мягкую зону на боковой поверхности подшипника, которая обозначается буквой «S», как зона, не подверженная закалке.
4) Убедитесь, что полученные товары не имеют коррозии, повреждений и царапин.
5) Убедитесь, что уплотнение не повреждено, в противном случае замените уплотнения и проверьте вращение подшипника.
6) Удалите поверхностную смазку с подшипника крепления; при удалении смазки очиститель не должен попасть в дорожки качения подшипника.
7) Запрещается разбирать подшипники и перемещать внутренние детали в частном порядке. Поверхность зубьев зубчатого кольца имеет максимальное биение 3 мм, отмеченное зеленой меткой; необходимо отрегулировать зазор со стороны ведущей шестерни.

Требования к кронштейну перед установкой
Основание или монтажная платформа поворотного подшипника должны быть чистыми, без посторонних предметов, обломков, выступающих частей и коррозии.
Монтажный кронштейн должен обладать жесткостью, прочностью и ударопрочностью, чтобы избежать деформации подшипников, влияющей на точность поворота.
Кронштейн для сварки в форме контейнера для легирования предотвращает деформацию кронштейна; после сварки производится обработка для снятия внутренних напряжений и механизированная обработка (см. чертеж 51 А). Для трудномеханизируемых плоскостей монтажа можно выполнить выравнивание (рисунок 4-1B).
Отверстие для болта кронштейна идентично отверстию для крепления поворотного подшипника, чтобы избежать деформации крепления (Рисунок 4-1C).
На рисунке 4-3 показано, как в таблице 5-1 рассматривается контактная поверхность поворотного подшипника в области петли 0°-90°-180°. Допускается только подъем гребня волны до определенного значения, в противном случае допускается ступенчатое снижение или подъем, резкое снижение или подъем не допускаются во избежание пиковых нагрузок.

Таблица 4-2: Соединение опорных частей опорно-поворотного устройства P0
Диаметр дорожки качения (мм) | Плоскостной градус | Окружность контура на блоке (L=1 расстояние между отверстиями) Наклон в том же направлении (Ст)мм | Окружность контура на блоке (L=1 расстояние между отверстиями) Наклон в том же направлении (Ст)мм | Радиальная ширина b leanō (мм) | Шероховатость боковой поверхности Ra (мм) |
630 ~ 1000 | 0.2 | 0.0002L | 0.0002L | 0.10 | 2.5 |
1000 ~ 1600 | 0.25 | 0.0002L | 0.0002L | 0.12 | 3.2 |
1600 ~ 2500 | 0.3 | 0.0002L | 0.0002L | 0.15 | 3.2 |
2500 ~ 4000 | 0.4 | 0.0002L | 0.0002L | 0.20 | 3.2 |
4000 ~ 6300 | 0.5 | 0.0002L | 0.0002L | 0.25 | 3.2 |
Требования к монтажу
Проверьте относительные размеры деталей и точность процесса. Детали изделия (включая детали, изготовленные сторонними подрядчиками или в сотрудничестве с ними) должны иметь сертификат качества перед сборкой.
Детали, собранные методом ремонта, должны иметь основные размеры, соответствующие проектным требованиям или техническим регламентам.
Рабочее пространство при сборке должно быть чистым. Детали, содержащие подшипники, должны быть очищены от заусенцев, окисления, коррозии, частиц, пыли, масла, грязи и т.д. перед сборкой и соответствовать требованиям чистоты.
Подшипники и детали нельзя повреждать ударами. Не допускайте царапин и коррозии во время сборки. Не допускайте ударов молотком по поворотным подшипникам, не допускайте передачи монтажного усилия через элементы качения, монтажные подшипники должным образом.
После того, как поворотный подшипник будет установлен горизонтально на монтажном основании, вставьте линейку, чтобы проверить плоскость подшипника с соединением с опорным корпусом. В случае зазора необходимо выполнить механическую обработку для ремонта или выравнивания, чтобы избежать деформации болтов, влияющей на вращение поворотного подшипника (Рисунок 5-1).
Зона закалки "S" (мягкая зона) предназначена для размещения зоны без нагрузки или с редкой нагрузкой при монтаже зоны закалки (заглушка находится вокруг мягкой зоны на кольце) (Рисунок 5-2).
Проверка зазора для обеспечения точности зацепления шестерен и поддержания надлежащего зазора при монтаже. Во время работы убедитесь, что зазор зацепления в самой высокой точке биения делительной окружности большого зубчатого кольца (3 зуба, отмеченные зеленым цветом) соответствует требованиям проектной точности (Рисунок 5-3).
При монтаже используются высокопрочные болты, класс натяжения, размеры болтов и класс прочности соответствуют стандартам GB5782, GB5783 и GB3098.1, а класс прочности гайки соответствует стандарту GB3098.2.
Использование закалочных и отпущенных шайб, а также пружинных шайб строго запрещено. При радиальной нагрузке > 10% от осевой нагрузки поворотный подшипник должен быть ориентирован в радиальном направлении. После радиальной ориентации моментный ключ должен иметь одинаковое предварительное давление (низкое, среднее, высокое) и симметрично завинчиваться на 180° (рисунок 5-5), чтобы обеспечить одинаковое предварительное давление последних болтов, одновременно проверяя состояние свободного вращения поворотного подшипника (рисунок 5-4).
Установите болты с достаточным предварительным запрессовыванием, предварительное запрессовывание составляет 0.7 от предела текучести материала болтов, пределы текучести болтов указаны в таблице 6-1: предварительное запрессовывание болтов различного диаметра см. в таблице 5-2:
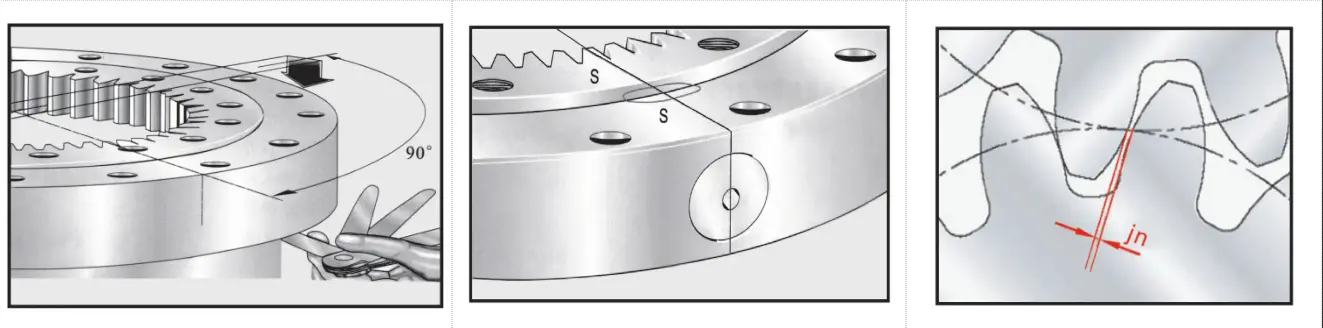
Таблица 6-1: пределы текучести болтов
Класс прочности болтов | 8.8 | 10.9 | 12.9 |
Пределы урожайности МПа | M≤ 16 640 М≥16 660 | 940 | 1100 |

Таблица 6-2 : Предварительная нагрузка болтов различных диаметров
| Технические характеристики болтов GB5782-86 GB5783-86 | Диаметр монтажного отверстия (мм) | Класс прочности болтов (GB3098.1-82) | ||
| 8.8 | 10.9 | 12.9 | ||
| Пределы прочности материалов болтов (осмин, Н/мм²) | ||||
| 640 | 900 | 1080 | ||
| МА (Нм) Момент предварительной затяжки МА (Нм) | ||||
| M12 | 13.5 | 77.5 | 110 | 130 |
| M14 | 15.5 | 120 | 170 | 210 |
| M16 | 18 | 190 | 265 | 320 |
| M18 | 20 | 260 | 365 | 435 |
| M20 | 22 | 370 | 520 | 620 |
| M22 | 24 | 500 | 700 | 840 |
| M24 | 26 | 640 | 900 | 1080 |
| M27 | 30 | 950 | 1350 | 1620 |
| M30 | 33 | 1300 | 1800 | 2160 |
| FA (10³Н) Сила предварительного затягивания FA (10³Н) | ||||
| M33 | 36 | 293 | 412 | 495 |
| M36 | 39 | 344 | 484 | 581 |
| M39 | 42 | 414 | 581 | 698 |
| M42 | 45 | 473 | 665 | 798 |
| M45 | 48 | 553 | 777 | 932 |
| M48 | 52 | 623 | 876 | 1050 |
| M52 | 56 | 749 | 1054 | 1265 |
| M56 | 62 | 863 | 1214 | 1457 |
| M60 | 66 | 1008 | 1418 | 1621 |
Проверка после монтажа
1) Перед отладкой поворотных подшипников необходимо залить соответствующую смазку, медленно перемещая ее во время заливки, чтобы смазка равномерно распределилась.
2) Убедитесь, что при монтаже подшипники не деформируются, не допускайте приваривания заземляющего провода к поворотным подшипникам.
3) После затяжки всех болтов поверните подшипник более чем на 5 оборотов и проверьте, не вращается ли поворотный подшипник с перекосом и не мешает ли он другим деталям, достаточно ли герметично он установлен, нет ли ненормального звона. После поворота снова проверьте наличие нормального звона. После поворота снова проверьте данные о люфте и запишите их. (Рисунок 6-1)