

Instalação de rolamento
Instalação e manutenção de rolamentos de giro
Antiferrugem, embalagem, transporte
Rolamento de giro pintado com óleo antiferrugem e lubrificado interna e externamente, embalado em filme plástico, papel pardo e saco de malha plástica. Caso haja alguma exigência especial, podemos personalizar a embalagem de acordo com a necessidade.
Transporte
Ao transportar os rolamentos, certifique-se de que estejam ligeiramente inclinados para evitar impactos e danos causados pela chuva. Se os rolamentos forem transportados sem embalagem de madeira, utilize pelo menos três blocos de madeira para amortecer o impacto e garantir que estejam nivelados em relação ao piso do veículo. Após abrir a embalagem, utilize os parafusos de transporte para fixar os anéis interno e externo, pendure os rolamentos nivelados no local de montagem, com um ângulo máximo de 120° entre as duas cintas, para evitar danos ao rolamento de giro e garantir a segurança (Figura 1-1).

Armazenamento
1) Período anticorrosivo (dentro de 12 meses após a saída do rolamento da fábrica): se for necessária manutenção, deve-se aplicar tratamento anticorrosivo na pista de rolamento, na superfície e na superfície da engrenagem, limpar a superfície e aplicar graxa anticorrosiva ou vaselina industrial com graxa de lítio nº 2 na pista de rolamento interna.
2) Coloque o rolamento de giro em uma superfície nivelada, seca e plana para evitar o contato do rolamento com o solo sob luz solar direta. Mantenha-o longe de tubulações de água e vapor para evitar a corrosão dos rolamentos. Se vários rolamentos de giro forem empilhados, coloque pelo menos 3 esteiras de madeira iguais ao redor de cada rolamento, com a posição para cima e para baixo alinhadas (Figura 2-1).
3) Se o rolamento de giro ficar armazenado por mais de 12 meses, deve-se aplicar novamente um produto antiferrugem.

Aviso antes da montagem
1) Antes de desembalar o rolamento, verifique o certificado do produto, o tipo de produto e o número de série, certificando-se de que recebeu os mesmos produtos que constam no pedido.
2) Etiqueta com o tipo de produto na face não engrenada do diâmetro externo do anel externo ou no diâmetro interno do anel interno.
3) A têmpera na superfície da pista do rolamento não está fechada; a conexão de têmpera é uma zona macia na face lateral do rolamento, marcada com um "S" como área sem têmpera.
4) Certifique-se de receber os produtos sem corrosão, ferimentos ou danos.
5) Certifique-se de que a vedação não esteja danificada; caso contrário, troque as vedações e verifique a rotação do rolamento.
6) Limpe a graxa superficial do rolamento de montagem, certificando-se de que o produto de limpeza não entre na pista do rolamento durante a limpeza.
7) É proibido desmontar os rolamentos ou mover as peças internas sem autorização. A superfície do dente da engrenagem possui um desvio máximo de 3 mm, indicado pela marca verde. A folga do lado do pinhão de acionamento deve ser ajustada.

Requisitos de suporte antes da montagem
A base de montagem do rolamento de giro ou a plataforma de montagem deve estar limpa, sem detritos, pedaços quebrados, pontas salientes ou corrosão.
O suporte de montagem deve possuir rigidez, resistência e capacidade de suportar impactos para evitar distorções nos rolamentos que afetem a precisão de giro.
Um suporte de soldagem em formato de recipiente de dopagem evita distorções. Após a soldagem, realiza-se um tratamento para remover tensões internas e, em seguida, o acabamento mecânico é aplicado (veja o desenho 51 A). Para superfícies de montagem com acabamento mecânico difícil, pode-se utilizar um nivelador para a montagem (Figura 4-1B).
O furo do parafuso do suporte é idêntico ao furo de montagem do rolamento de giro para evitar distorção da montagem (Figura 4-1C).
A superfície de contato do rolamento de giro, conforme a tabela 5-1, na área de curvatura de 0°-90°-180°, permite apenas uma crista de onda até o valor; outras deformações permitem subidas ou descidas em etapas, não permitindo subidas ou descidas repentinas para evitar picos de carga. (Figura 4-3)

Tabela 4-2: Conexão das peças de suporte do rolamento giratório P0
Diâmetro da pista de rolamento (mm) | Grau plano | Borda circular na unidade (distância do furo L=1) Inclinação na mesma direção (St) mm | Borda circular na unidade (distância do furo L=1) Inclinação na mesma direção (St) mm | Largura radial b leanō(mm) | rugosidade da face lateral Ra(mm) |
630 1000 ~ | 0.2 | 0.0002L | 0.0002L | 0.10 | 2.5 |
1000 1600 ~ | 0.25 | 0.0002L | 0.0002L | 0.12 | 3.2 |
1600 2500 ~ | 0.3 | 0.0002L | 0.0002L | 0.15 | 3.2 |
2500 4000 ~ | 0.4 | 0.0002L | 0.0002L | 0.20 | 3.2 |
4000 6300 ~ | 0.5 | 0.0002L | 0.0002L | 0.25 | 3.2 |
Requisitos de montagem
Verificar as dimensões relativas das peças e a precisão do processo. As peças do produto (incluindo peças terceirizadas e de cooperação) devem possuir certificado de inspeção antes da montagem.
As peças montadas pelo método de reparo devem ter suas dimensões principais adequadas aos requisitos de projeto ou às normas técnicas.
Os ambientes de montagem devem ser limpos. As peças com rolamentos devem ser limpas, sem rebarbas, oxidação, corrosão, partículas, grãos, poeira, óleo, sujeira etc., antes da montagem, devendo atender aos requisitos de limpeza.
Os rolamentos e peças não podem ser danificados com impacto. Evite arranhões e corrosão durante a montagem. Não permita que o martelo atinja os rolamentos de giro, nem que o impacto da montagem seja transferido para os elementos rolantes. A montagem dos rolamentos deve ser feita com ferramentas adequadas.
Após o rolamento de giro ser içado horizontalmente na base de montagem, insira uma régua para verificar o plano do rolamento com a conexão da carcaça de suporte. Caso haja folga, mecanicamente, faça o reparo ou nivele para evitar que os parafusos se deformem e influenciem a rotação regular do rolamento de giro (Figura 5-1).
Zona macia de têmpera "S": localização da área sem carga ou com carga rara durante a montagem da zona macia de têmpera (o plugue está ao redor da zona macia no anel). (Figura 5-2).
Verificação da folga para garantir a precisão do engrenamento e manter a folga adequada durante a montagem. Durante a operação, certifique-se de que a folga de engrenamento no ponto mais alto do desvio do círculo primitivo da engrenagem maior (3 dentes marcados com tinta verde) atenda aos requisitos de precisão do projeto (Figura 5-3).
Ao montar o equipamento, adote parafusos de alta resistência, selecionando a classe de tensão de acordo com as condições de pressão do rolamento de giro. As dimensões e a classe de resistência dos parafusos devem seguir as normas GB5782, GB5783 e GB3098.1, e a classe de resistência das porcas deve ser selecionada de acordo com a norma GB3098.2.
As arruelas dos parafusos devem ser do tipo temperado e revenido; arruelas de pressão são estritamente proibidas. Quando a carga radial for superior a 10% da carga axial, o rolamento de giro precisa de orientação radial. Após a orientação radial, aplique a mesma pré-pressão com a chave de torque em níveis baixo, médio e alto, e aperte os parafusos simetricamente em 180° (Figura 5-5) para garantir que os últimos parafusos tenham a mesma pré-pressão. Ao mesmo tempo, verifique se o rolamento de giro gira livremente (Figura 5-4).
Monte os parafusos com pré-compressão suficiente, sendo a pré-compressão 0.7 vezes o limite de escoamento do material dos parafusos. Os limites de escoamento dos parafusos estão na tabela 6-1. Para parafusos de diferentes diâmetros, consulte a tabela 5-2 para obter a pré-carga adequada.
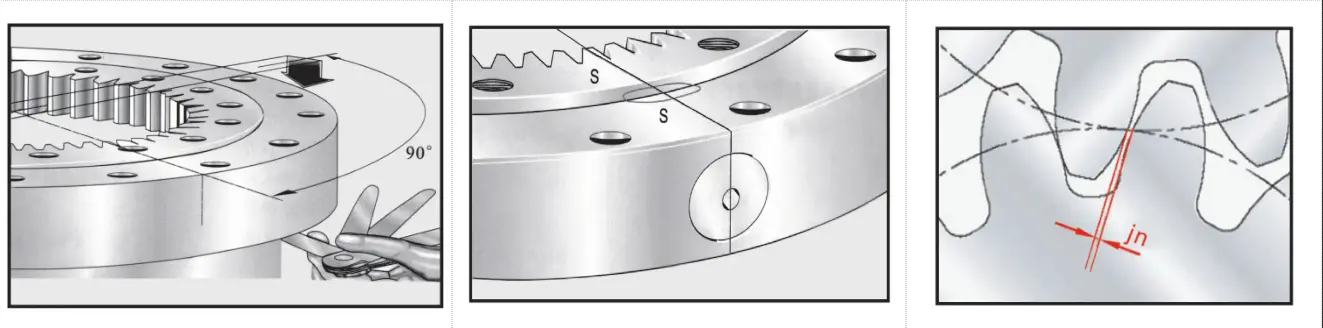
Tabela 6-1: Limites de escoamento dos parafusos
Classe de resistência dos parafusos | 8.8 | 10.9 | 12.9 |
Limites de rendimento MPa | M≤ 16 640 M≥16 660 | 940 | 1100 |

Tabela 6-2 :Pré- carga de parafusos de diferentes diâmetros
| Especificações dos parafusos GB5782-86 GB5783-86 | Diâmetro do furo de montagem (mm) | Classe de resistência dos parafusos (GB3098.1-82) | ||
| 8.8 | 10.9 | 12.9 | ||
| Limites de resistência dos materiais dos parafusos osmin(N/mm²) | ||||
| 640 | 900 | 1080 | ||
| Torque de pré-aperto MA(Nm) | ||||
| M12 | 13.5 | 77.5 | 110 | 130 |
| M14 | 15.5 | 120 | 170 | 210 |
| M16 | 18 | 190 | 265 | 320 |
| M18 | 20 | 260 | 365 | 435 |
| M20 | 22 | 370 | 520 | 620 |
| M22 | 24 | 500 | 700 | 840 |
| M24 | 26 | 640 | 900 | 1080 |
| M27 | 30 | 950 | 1350 | 1620 |
| M30 | 33 | 1300 | 1800 | 2160 |
| Força de pré-aperto FA(10³N) | ||||
| M33 | 36 | 293 | 412 | 495 |
| M36 | 39 | 344 | 484 | 581 |
| M39 | 42 | 414 | 581 | 698 |
| M42 | 45 | 473 | 665 | 798 |
| M45 | 48 | 553 | 777 | 932 |
| M48 | 52 | 623 | 876 | 1050 |
| M52 | 56 | 749 | 1054 | 1265 |
| M56 | 62 | 863 | 1214 | 1457 |
| M60 | 66 | 1008 | 1418 | 1621 |
Inspeção após a montagem
1) Antes de depurar os rolamentos de giro, deve-se aplicar graxa adequadamente, movendo o equipamento lentamente para que a graxa fique distribuída uniformemente.
2) Certifique-se de não causar distorção nos rolamentos durante a montagem e não permita que a linha de aterramento solde os rolamentos de giro.
3) Após todos os parafusos estarem apertados, gire o rolamento mais de 5 voltas e verifique se o rolamento de giro gira livremente e se há interferência com outras peças, se a vedação está boa e se há ruídos anormais. Após a rotação, verifique novamente se há ruídos normais. Após a rotação, verifique novamente os dados de folga e anote-os. (Figura 6-1)