

021.30.900 선회 베어링을 구매하기 전에 어떻게 점검해야 할까요?
대형 회전 부품을 직접 확인하지 않고 구매하는 위험이 커짐에 따라, 많은 고객들이 구매 전 체계적인 검사를 요구하고 있습니다. 타워 크레인 운영업체, 항만 설비 통합업체, 기계 제조업체 등 모두 계약서에 서명하기 전에 같은 질문을 던집니다. " 021.30.900 선회 베어링 이 규격에 부합하는지 어떻게 확실히 확인할 수 있을까요?" 헝관 베어링 은 이러한 고객들의 요구에 부응하기 위해 노력합니다. 치수 검증 및 기어 검사부터 하중 용량 확인 및 제조업체 추적까지, 이 책은 고객들이 추측이 아닌 확신을 가지고 구매할 수 있도록 실질적인 테스트 방법을 안내합니다. 견적이나 설계에 대한 추가적인 의견이 필요하시면 언제든지 저희 엔지니어링 팀에 문의하십시오.
021.30.900 선회 베어링 검사 시 확인해야 할 주요 매개변수는 무엇입니까?
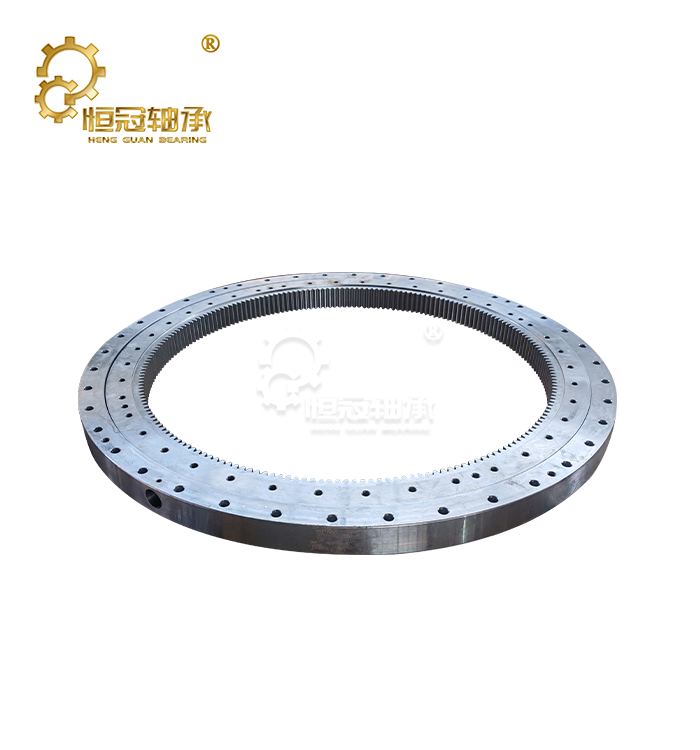
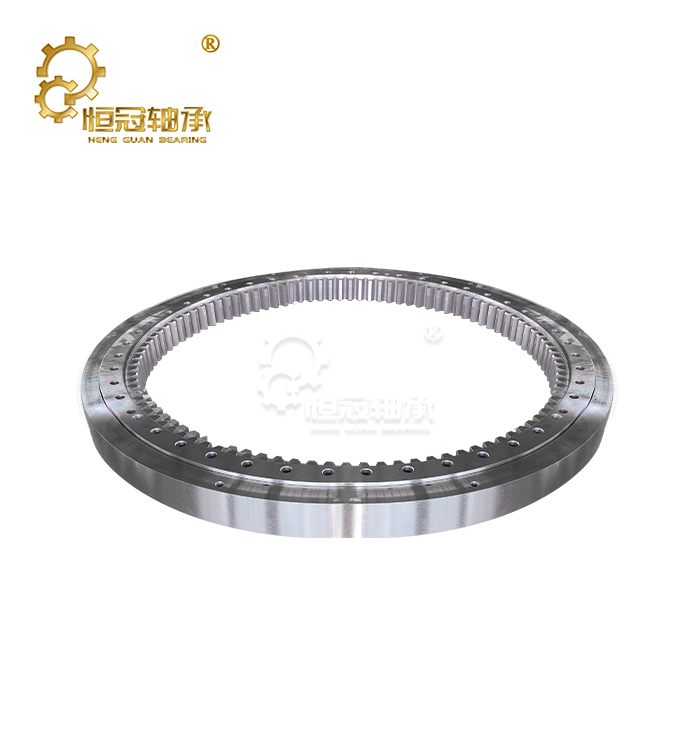
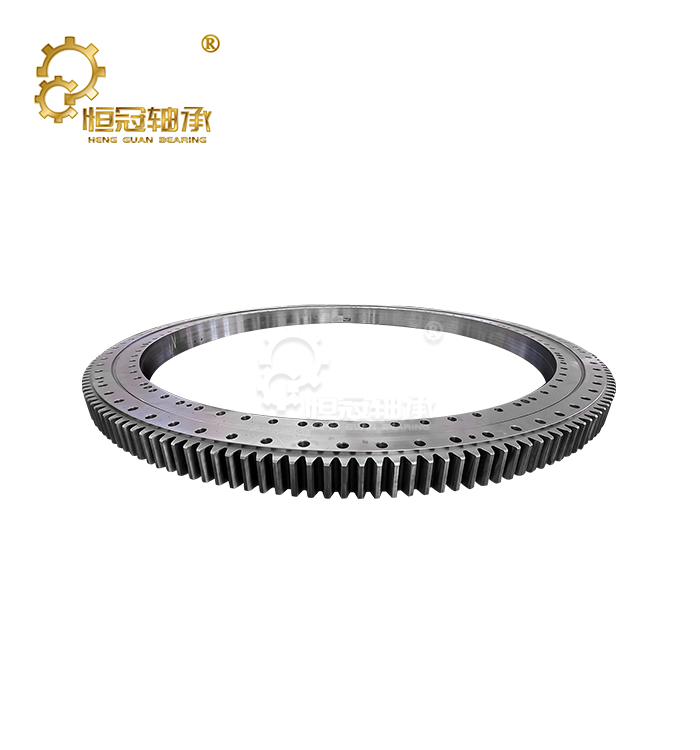
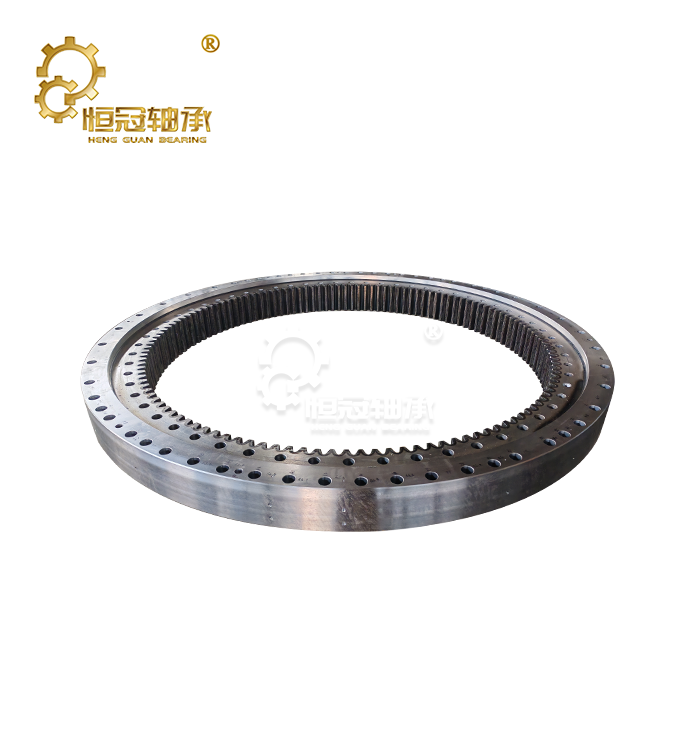
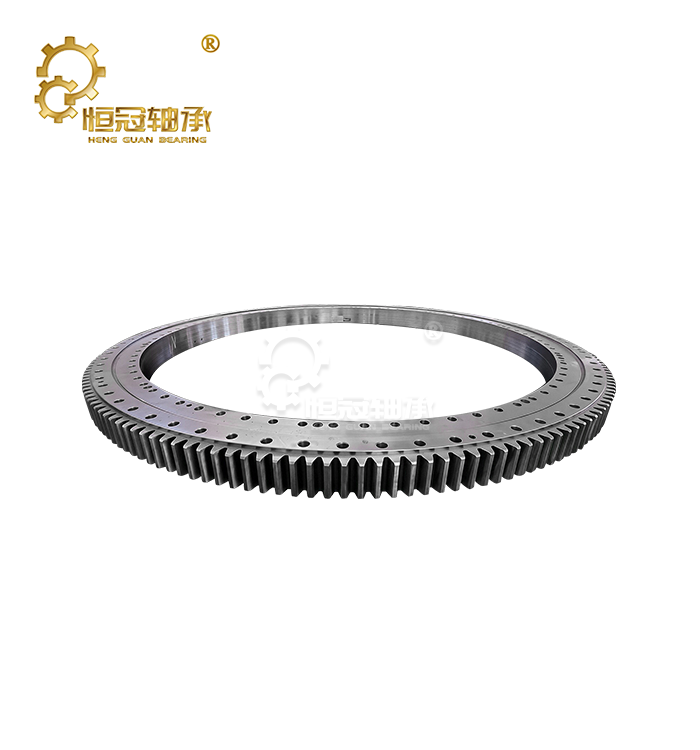
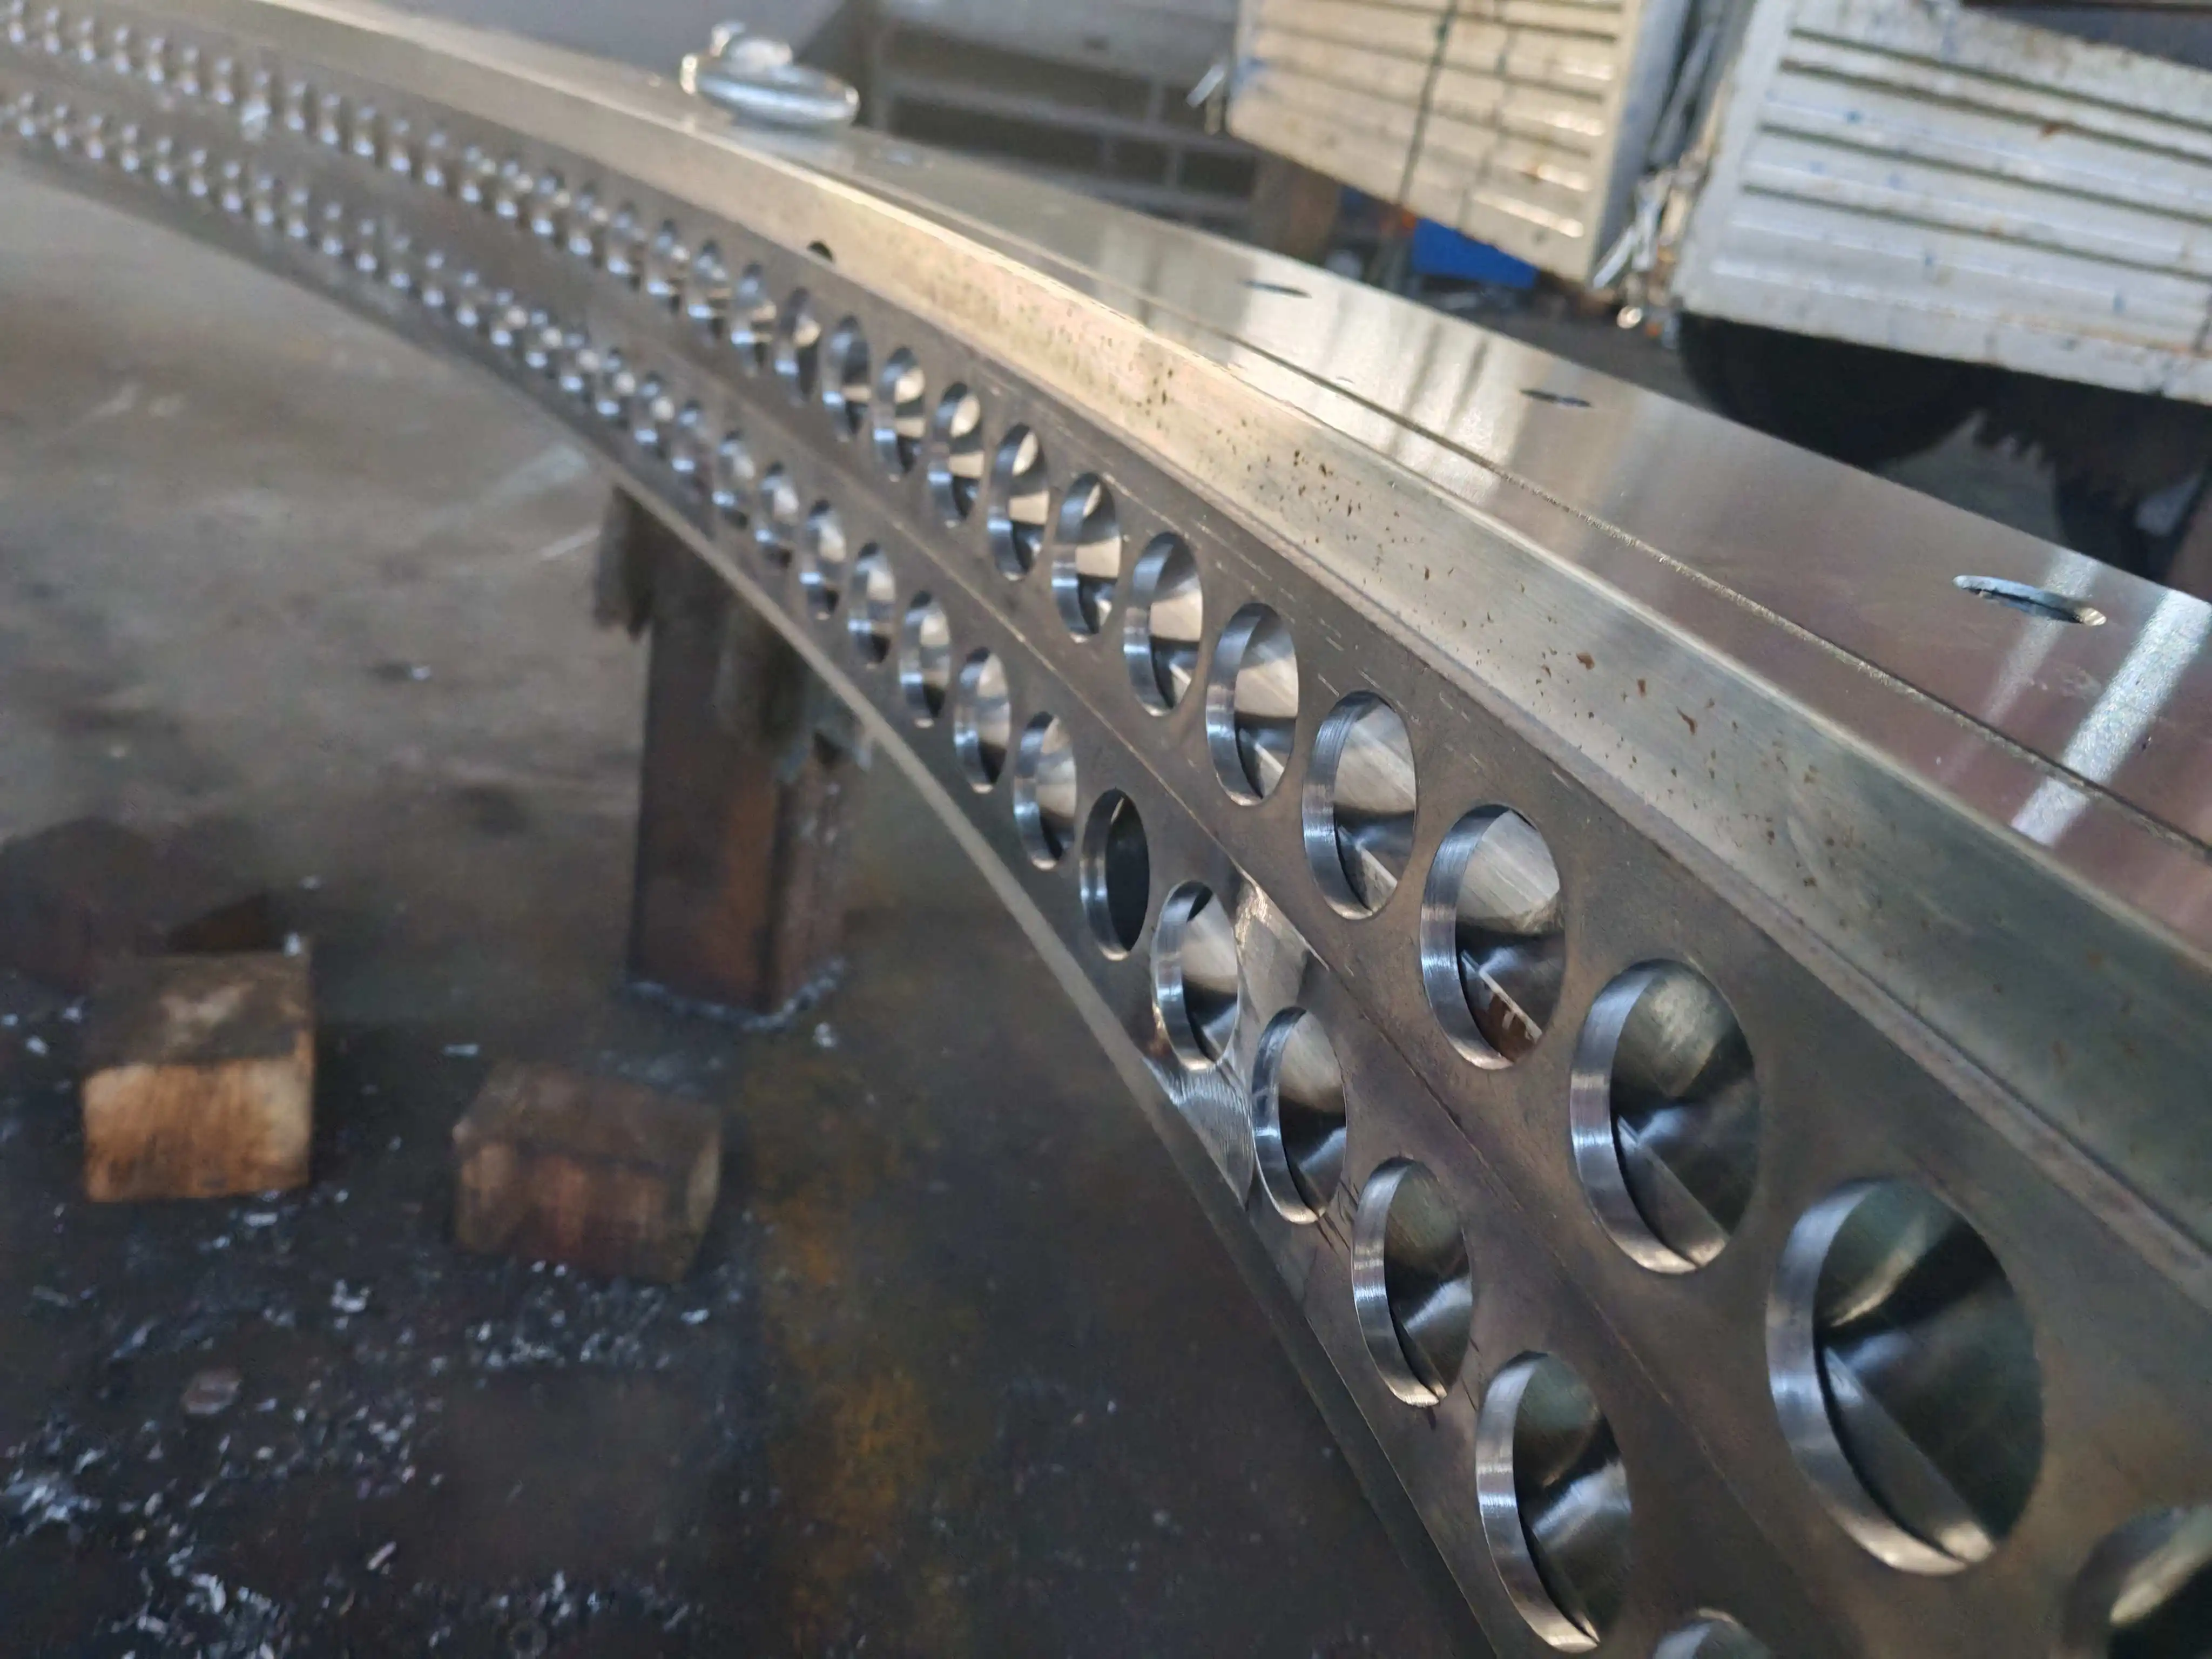
먼저, 장비의 장착 인터페이스에 맞춰 치수 데이터를 확인하십시오. 021.30.900 선회 베어링은 JB/T 2300-2011 규격에 따라 설계된 02 시리즈의 외측 기어 복열 이구경 볼 구조 베어링입니다. 외경(1,042mm), 내경(758mm), 단면 높이(124mm), 궤도 중심 직경(900mm)이 장비에 완벽하게 맞아야 합니다. 단 몇 밀리미터의 차이라도 발생하면 장착에 문제가 생길 수 있습니다. 베어링의 무게는 약 250kg이며, 볼은 30mm GCr15 베어링 강구입니다.
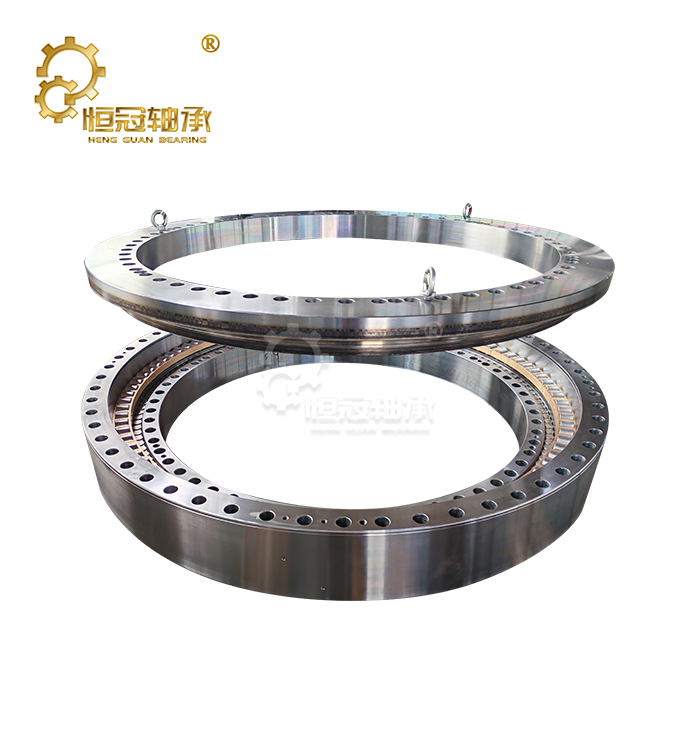
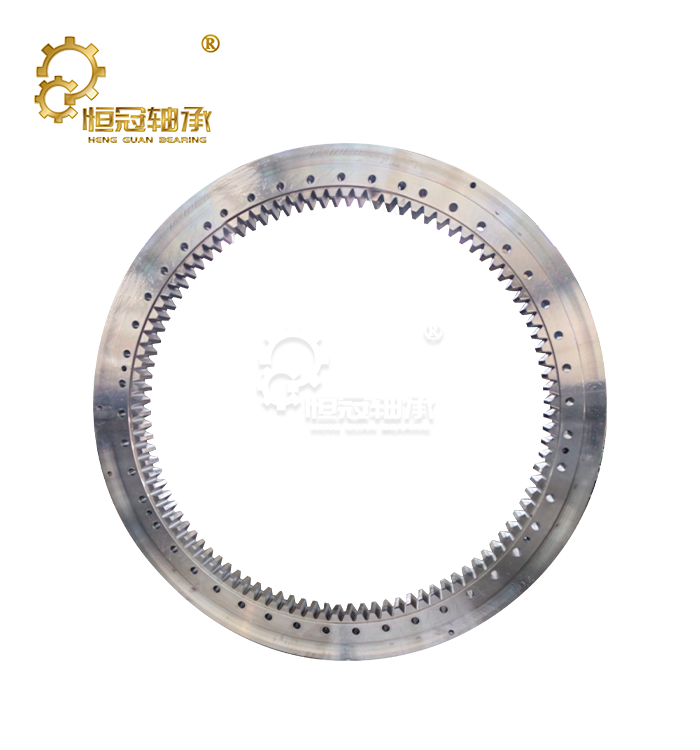
볼은 직경이 다른 두 줄로 나뉘어져 축 방향 하중과 모멘트 하중을 서로 다른 궤도면에 분산시켜 동일한 외형의 단일 줄 설계에 비해 전체 하중 지지력을 40~60% 향상시킵니다. 해당 장치가 외부 기어 베어링 021.30.900인 경우, 기어 모듈(m=8), 톱니 수(Z=133), 팁 직경(De=1,086.4mm), 수정 계수(x=+0.5) 및 톱니 표면 경도(55-62 HRC 유도 경화)를 추가로 확인하십시오.
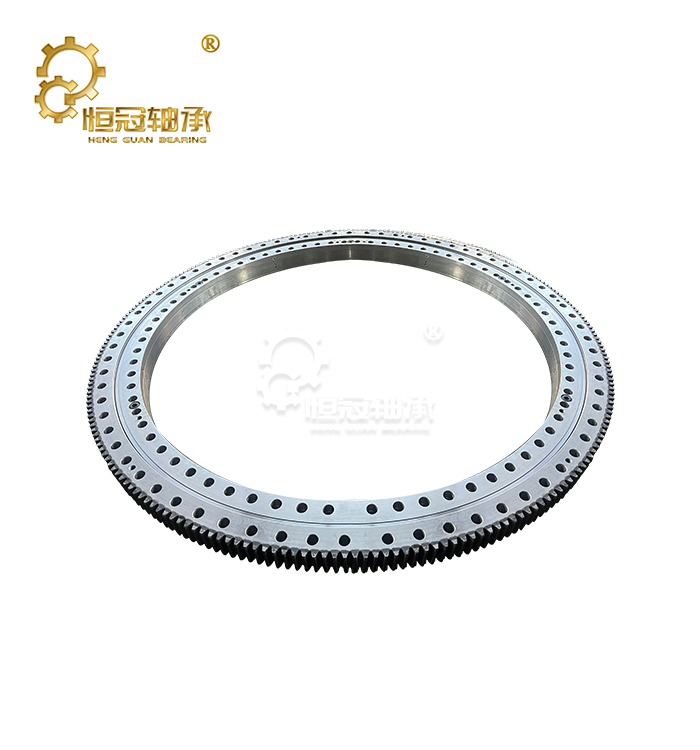
이러한 요소들은 구동 피니언과의 맞물림에 직접적인 영향을 미칩니다. 마지막으로, 볼트 구멍 설계(외륜 998mm 볼트 원에 30개 구멍, 내륜 802mm 볼트 원에 22개 구멍, 모든 M20 패스너, 체결 깊이 40mm)와 토크 규격을 서면으로 확보하십시오. 일반적으로 구매자분들께서는 베어링을 사용하기 전에 모든 사항을 확실히 점검하기 위해 제품에 대한 공인 검사 보고서를 받아보실 것을 권장합니다.
| 차원 매개변수 | 상징 | 가치관 |
|---|---|---|
| 외경 | Da | 1,042 mm |
| 내경 | Di | 758 mm |
| 총 높이 | H | 124 mm |
| 레이스웨이 중심 직경 | DL | 900 mm |
| 볼 직경 | Dw | 30 mm |
| 외부 볼트 원 | ㄷ₁ | 998mm (30개 구멍, M20) |
| 내부 볼트 원 | D² | 802mm (22개 구멍, M20) |
| 볼트 체결 깊이 | L | 40 mm |
| 중량(평량) | - | 약 250kg |
021.30.900 선회 베어링 품질 검사 체크리스트 (구매자용)
체크리스트는 특히 여러 사람이 제품 수령에 관여할 때 검사의 일관성을 유지하는 데 도움이 됩니다. 아래 표는 Heng Guan Bearing 또는 다른 공급업체에서 생산된 021.30.900 외장형 기어 베어링이 도착했을 때 구매자가 확인해야 하는 핵심 검사 단계와 당사 품질 관리팀이 각 출하 전에 사용하는 매개변수 및 방법을 정리한 것입니다.
| 검사 단계 | 확인할 사항 | 수락 기준 | 일반적인 방법 |
|---|---|---|---|
| 원료 | 화학 조성 (42CrMo / 50Mn) | 공장 인증서가 사양과 일치합니다. | 분광계 분석 |
| 레이스웨이 경도 | 유도 담금질 후 표면 경도 | 경도 55~62 HRC, 깊이 > 3.5 mm | 로크웰 경도 시험기 |
| 기어 톱니 정밀도 | DIN 8에 따른 피치, 프로파일, 백래시 | 팁 직경 De=1,086.4mm, Z=133 | 기어 측정 센터 |
| 반경 방향/축 방향 간극 | 설계 허용 오차 범위 내 | P0~P4 등급 사양에 따라 | 다이얼 인디케이터 |
| 볼트 구멍 패턴 | 구멍 개수, 원 지름, 나사산 | 30+22개 구멍, D₁=998, D₂=802mm | CMM 치수 검사 |
| 표면 처리 | 녹 없음, 코팅 균일, 밀봉 상태 양호 | 이중 립 NBR 씰이 손상되지 않았습니다. | 육안 검사 및 코팅 두께 측정 |
체크리스트 항목을 확인하는 것 외에도, 설치 전에 외부 기어 이중열 선회 링을 손으로 직접 돌려 마찰이나 걸림이 있는지 확인하는 것이 좋습니다. 마찰이나 걸림은 오염이나 조립 결함을 나타낼 수 있습니다. 제품 도착 시 명판, 포장재, 눈에 보이는 손상 부분을 사진으로 촬영하여 체크리스트와 함께 보관하십시오. 측정값 해석에 어려움이 있다면 주저하지 말고 문의해 주세요. mia@hgb-bearing.com 으로 연락 주시면 저희 팀이 현장 검증 절차를 안내해 드리고, 24시간 이내에 원본 도면과 측정값을 대조해 드립니다.
주문 전에 적재 용량, 재질 및 정밀도를 확인하는 방법은 무엇입니까?
선회 베어링(021.30.900)의 하중 지지력은 확인해야 할 가장 중요한 수치입니다. 규격에 미달하는 베어링은 축 방향, 반경 방향 및 틸팅 모멘트 하중이 복합적으로 작용할 때 조기에 마모되거나 파손될 수 있습니다. 정격 정적 축 방향 하중 지지력은 약 2,580kN, 정적 반경 방향 하중 지지력은 2,200kN, 전복 모멘트는 850kN·m이며, 최대 작동 속도는 50rpm입니다. 그러나 이러한 수치는 설치 설명서에 따라 적절한 예압, 윤활 및 장착면 평탄도를 가정한 것이므로, 카탈로그 값을 그대로 적용하기보다는 실제 작동 조건과 비교하여 반드시 확인해야 합니다.
15~30톤급 굴삭기의 경우, 굴착 작업 중 발생하는 일반적인 총 하중은 400~600kN에 달합니다. 20~50톤급 트럭 크레인의 경우, 붐을 최대로 확장했을 때 발생하는 모멘트 하중은 정격 하중인 850kN·m에 근접할 수 있습니다. 재질 검증 또한 매우 중요합니다. 합금 등급(일반적으로 링에는 50Mn 또는 42CrMo 단조강, 볼에는 GCr15)과 함께 유도 경화 매개변수 및 담금질 깊이를 나타내는 열처리 기록을 요청하십시오. 정밀도 측면에서는 P0, P6, P5 또는 P4 중 어떤 정밀도 등급이 적용되는지 확인해야 합니다. 등급이 높을수록 런아웃이 감소하고 까다로운 회전 작업에서 작동이 더욱 원활해집니다. 적절하게 사양이 지정된 외측 기어 이중 열 선회 링에는 기어 톱니와 궤도면 모두에 대한 런아웃 공차가 문서화되어 있어야 하며, 한쪽 또는 다른 한쪽만 고려해서는 안 됩니다.
| 매개 변수 | 정격 값 | 검증 방법 |
|---|---|---|
| 정적 축하중(C₀ₐ) | 약 2,580kN | 공급업체 부하 곡선 + 유한 요소 해석 보고서 |
| 정적 방사형 하중(C₀ᵣ) | 약 2,200kN | 공급업체 부하 곡선 + 유한 요소 해석 보고서 |
| 전복 순간(Mt) | 약 850 kN·m | 복합부하도 검토 |
| 최대 속도 | ≤50rpm | 애플리케이션 듀티 사이클 비교 |
| 기어 접선력 | 80kN(정규화) / 111kN(경화) | 열처리 상태 확인 |
| 링 재질 | 50Mn / 42CrMo 단조 | 공장 시험 인증서 검토 |
| 볼 재질 | GCr15 베어링 강 | 자재 인증서 검토 |
| 레이스웨이 경도 | 경도 55~62 HRC, 깊이 > 3.5 mm | 로크웰 경도 + 심도 검증 |
| 정확도 등급 | P0 / P6 / P5 / P4 | CMM 검사 보고서 |
대량 주문 전에 샘플 테스트 데이터를 요청하시는 것을 권장합니다. 이 단계만으로도 납품 후 발생하는 대부분의 분쟁을 예방할 수 있습니다. 치수 호환성이 필요한 프로젝트의 경우, 021 변형(외부 기어, m=8, Z=133, De=1,086.4mm)은 020(기어 없음) 및 023(내부 기어) 변형과 동일한 1,042 × 758 × 124mm 크기를 가지며, SNOR30/900 및 SNOR30/900Y 규격과 완벽하게 호환됩니다.
021.30.900 선회 베어링에 대한 중요 제조 표준 및 시험 방법
제조 일관성은 공인된 표준을 준수하는 데서 비롯되며, 바로 이 점에서 평판이 좋은 공장은 신뢰를 얻습니다. 신뢰할 수 있는 제조업체는 치수 공차 및 기술 사양에 대해 JB/T 2300-2011, 동적 하중 등급 및 피로 수명 계산에 대해 ISO 281:2007, 기어 정밀도 분류에 대해 DIN 3960 또는 AGMA 2001-D04를 참조합니다. 모든 배치(batch)는 원자재 인증부터 최종 회전 시험에 이르기까지 추적 가능한 시험 기록을 보유해야 합니다.
비파괴 검사(레이스웨이 및 기어 톱니 표면의 균열을 확인하는 자분 탐상 검사(MPI)와 단조 링 본체의 내부 결함을 확인하는 초음파 검사(UT) 포함)는 모든 021.30.900 외장형 기어 베어링이 공장을 떠나기 전에 표준적으로 실시해야 합니다. 아래 표는 구매자가 문의해야 할 일반적인 검사 방법을 요약한 것입니다.
| 시험 방법 | 표준 참조 | 목적 | 적용 대상 |
|---|---|---|---|
| 자기 입자 검사(MPI) | ASTM E1444 / ISO 9934 | 표면 및 표면 근처의 균열을 감지합니다. | 레이스웨이, 기어 톱니뿌리 |
| 초음파 검사 (UT) | ISO 16811 | 내부 결함 및 내포물을 감지합니다. | 단조 링 본체 |
| 로크웰 경도 시험 | ISO 6508 / ASTM E18 | 표면 경도 및 담금질 깊이를 검증합니다. | 레이스웨이, 기어 톱니 |
| 염수 분무 시험 | ASTM B117 | 부식 방지 코팅의 내구성을 평가합니다. | 도장/도금 표면 |
| 기어 톱니 측정 | DIN 3960 / AGMA 2001-D04 | 피치, 프로필, 헬릭스 정확도를 확인합니다. | 외부 기어 링 |
| 회전 토크 테스트 | JB/T 2300-2011 부록 | 회전이 원활하고 이상 소음이 없음을 확인합니다. | 베어링 어셈블리 전체 |
물리적 테스트 외에도, 항상 공장의 ISO 9001:2015 품질 경영 인증서를 요청하고, 가능하면 최종 검사 단계에 대한 짧은 비디오 또는 사진 기록을 요청하십시오. 이를 통해 구매자는 배송된 021.30.900 선회 베어링이 견적서에 명시된 것과 동일한 엄격한 과정을 거쳤다는 문서화된 증거를 확보할 수 있으며, 설치 후 발생할 수 있는 예상치 못한 문제 발생 가능성을 줄일 수 있습니다. 해양 또는 연안 환경에 사용되는 경우, 아연-니켈 도금(ASTM B117에 따른 1,000시간 이상 염수 분무 저항성) 또는 특수 에폭시 코팅과 같은 부식 방지 옵션이 제공되는지, 그리고 주문 사양에 명시되어 있는지 확인하십시오.
맺음말
꼼꼼한 검사를 통해 투자 가치를 보호하고 장비 가동 시간을 극대화하세요. 021.30.900 선회 베어링은 이중 볼 구조와 외부 기어 설계로 뛰어난 하중 지지력을 제공하며, 헝관 베어링은 정밀한 치수, 철저한 자재 추적, 그리고 문서화된 테스트를 거쳐 모든 제품을 생산하여 고객 여러분의 신뢰를 보장합니다. 지금 바로 문의하시면 안심하고 주문하실 수 있도록 도와드리겠습니다.
|
|
FAQ
Q1: 021.30.900 선회 베어링과 단열 베어링 설계의 주요 차이점은 무엇입니까?
이 베어링은 직경이 다른 두 줄의 볼을 사용하여 축 방향 하중과 모멘트 하중을 독립적인 궤도로 분리합니다. 이를 통해 동일한 크기의 단일 열 베어링에 비해 전체 하중 지지력을 40~60% 향상시킵니다.
Q2: 021.30.900 외장형 기어 베어링은 타워 크레인에 적합한가요?
예. 외부 기어(m=8, Z=133, De=1,086.4 mm)는 베어링 본체 외부에서 피니언에 쉽게 접근할 수 있도록 해주며, 이중 열 구조는 타워 크레인 및 20~50톤 트럭 크레인의 비대칭 붐 하중과 풍하중으로 인한 모멘트에 필요한 강성을 제공합니다.
Q3: 이 베어링에 사용할 수 있는 정밀도 등급은 무엇입니까?
P0, P6, P5, P4 등급이 제공되며, P4 등급은 까다로운 용도에 필요한 최고의 회전 정밀도를 제공합니다. 표준 생산 공차는 P6입니다.
Q4: 출하 전에 자재 품질을 어떻게 확인할 수 있나요?
단조 링(50Mn 또는 42CrMo)의 밀 테스트 인증서, GCr15 볼 재질 인증서, 유도 경화 매개변수 및 55~62 HRC 표면 경도와 3.5mm 이상의 담금질 깊이를 나타내는 열처리 기록을 요청하십시오.
Q5: Heng Guan Bearing에서 제 기계에 맞는 외측 기어 이중열 선회링을 맞춤 제작할 수 있습니까?
예. 기어 모듈, 톱니 수, 수정 계수, 밀봉 유형(NBR 또는 FKM), 볼트 구멍 패턴 모두 도면에 맞춰 조정할 수 있습니다. 표준 납기는 15일이며, 맞춤형 기어 가공 시 10~12일이 추가됩니다.
자신감을 가지고 주문할 준비가 되셨나요?
차세대 리프팅 또는 회전 장비 프로젝트를 운에 맡기지 마십시오. 지금 바로 Heng Guan Bearing에 문의하여 완벽한 검사 문서, 2D/3D 도면 및 하중 검증을 포함한 인증된 021.30.900 선회 베어링을 받아보세요. mia@hgb-bearing.com 으로 이메일을 보내주시면 엔지니어링 팀이 24시간 이내에 맞춤 견적 및 기술 검토를 제공해 드립니다.
참고자료
1. JB/T 2300-2011 (선회 베어링), 중국 기계 산업 연합회.
2. 국제표준화기구, ISO 9001:2015 - 품질경영시스템 - 요구사항, ISO, 제네바.
3. 국제표준화기구, ISO 281:2007 — 구름 베어링 — 동적 하중 등급 및 정격 수명, ISO, 제네바.
4. Harris, TA & Kotzalas, MN, 구름 베어링 분석, 5판, CRC Press, 보카 레이턴, 2006.
5. Deutsches Institut für Normung, DIN 3960 — 나선형 원통형 기어 및 기어 쌍에 대한 정의, 매개변수 및 방정식, DIN, 베를린.
6. 미국 기어 제조업체 협회, AGMA 2001-D04 — 인벌류트 스퍼 기어 및 헬리컬 기어 이빨에 대한 기본 정격 요소 및 계산 방법, AGMA, 알렉산드리아, 버지니아.
고객이 말하는 것
고객이 우리에 대해 내린 평가는 다음과 같습니다.