

021.30.900旋回ベアリングを購入する前に検査する方法は?
大型回転部品を実物を見ずに購入するリスクが高まるにつれ、多くのお客様が購入前に体系的な検査を強く求めるようになっています。タワークレーンオペレーター、港湾設備インテグレーター、機械メーカーなど、契約書にサインする前に必ず同じ質問をされます。「021.30.900旋回ベアリングが仕様書上の規格に合致していることを、どのように確認すればよいのでしょうか?」Heng Guan Bearingでは、お客様と協力してこの課題に取り組んでいます。寸法確認やギア検査から、耐荷重確認、製造元トレーサビリティまで、本書では、お客様が自信を持って購入できるよう、実施すべき実践的なテストをご案内します。見積もりや設計についてセカンドオピニオンが必要な場合は、当社のエンジニアリングスタッフがいつでもサポートいたします。
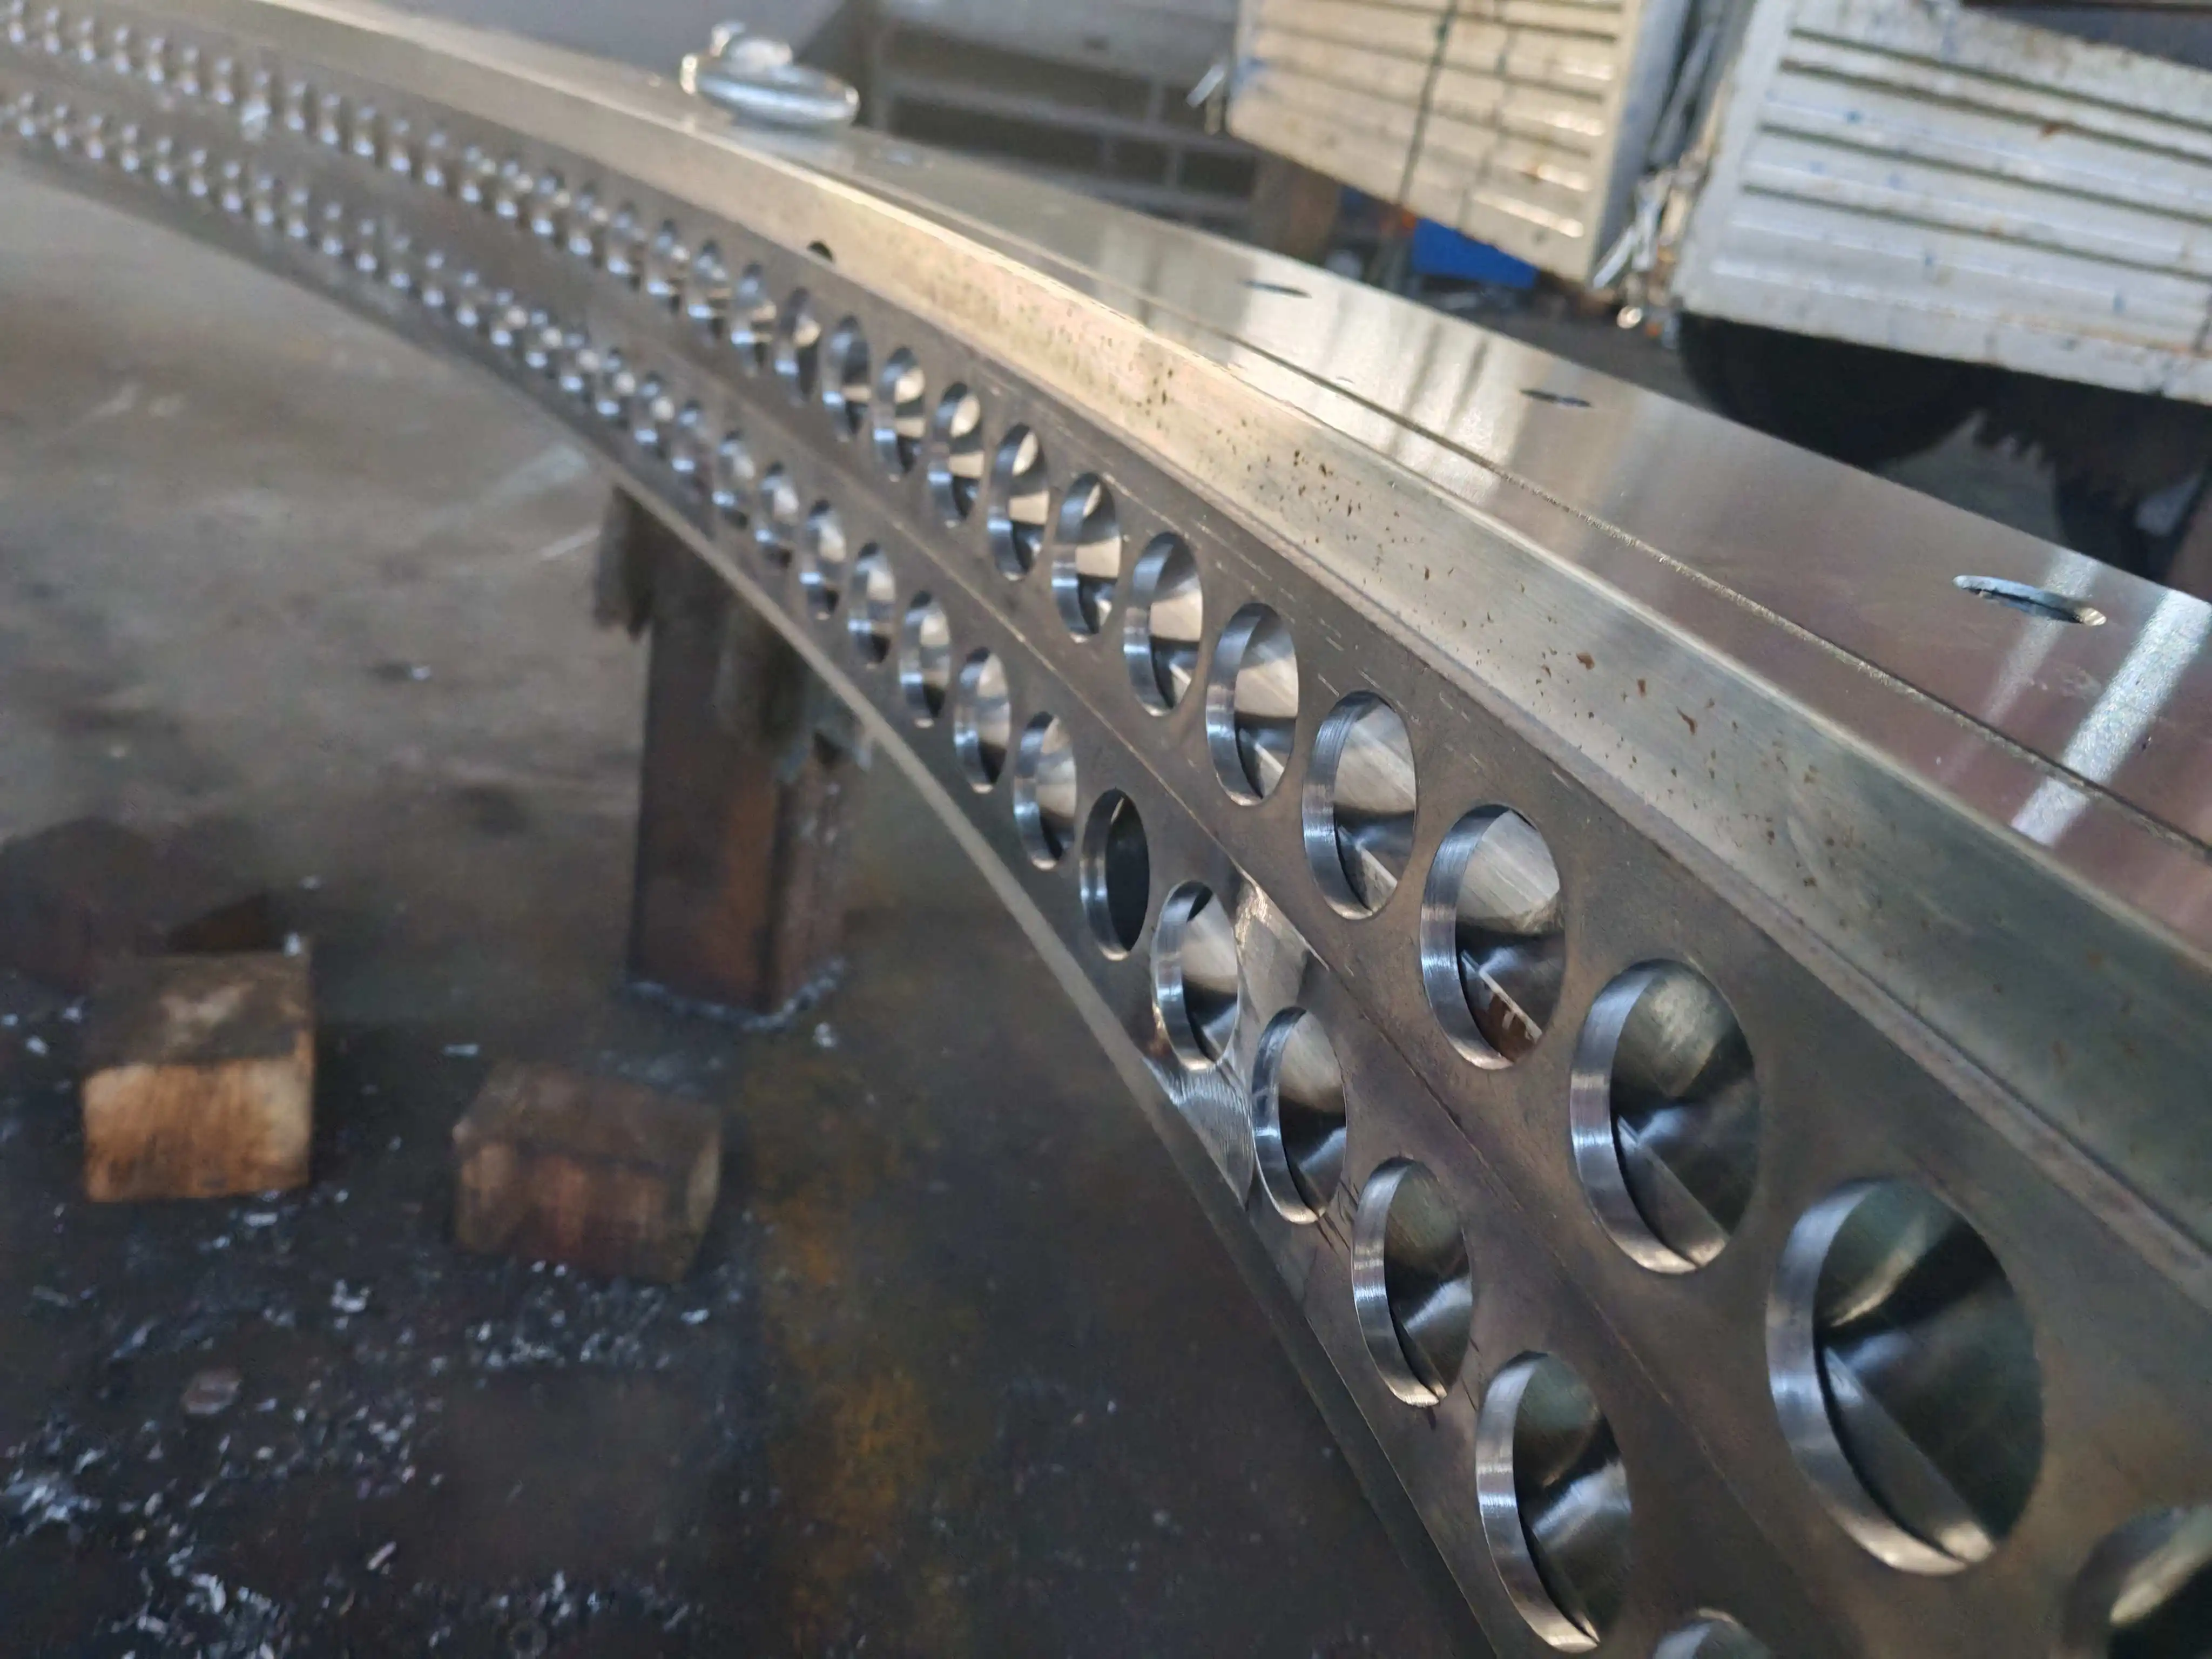
021.30.900旋回ベアリングの点検において、どのような主要パラメータを確認すべきでしょうか?
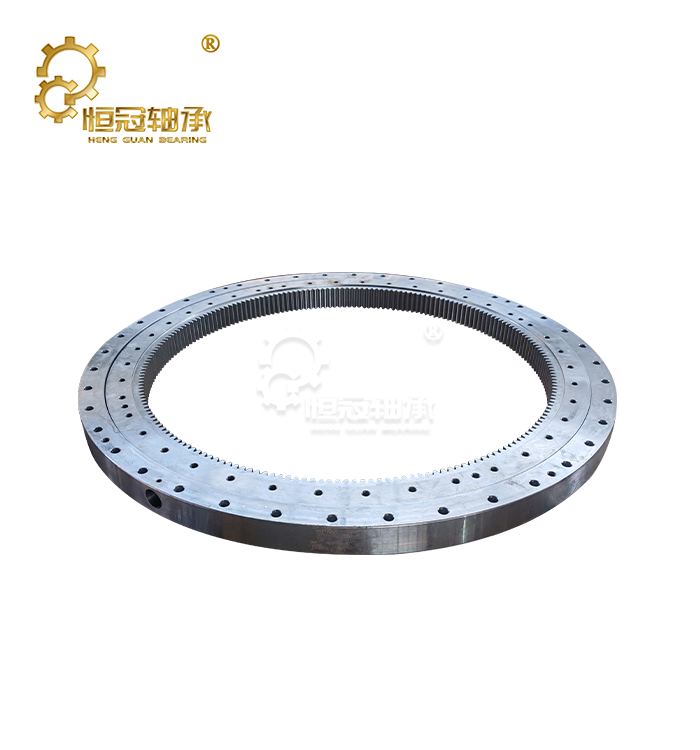
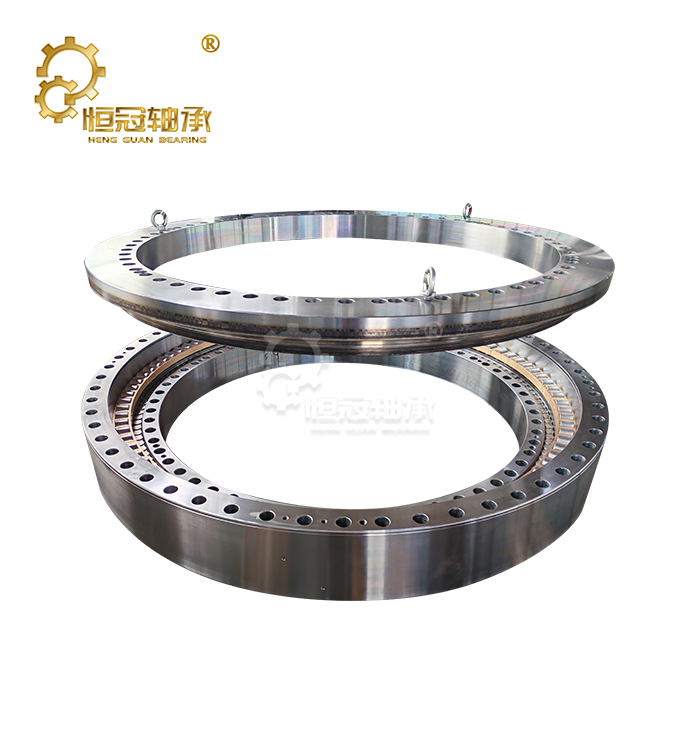
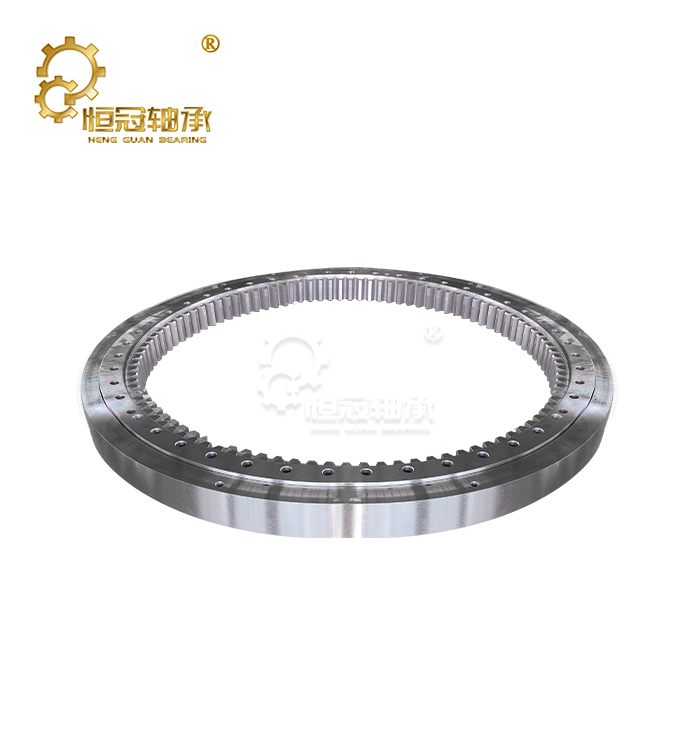
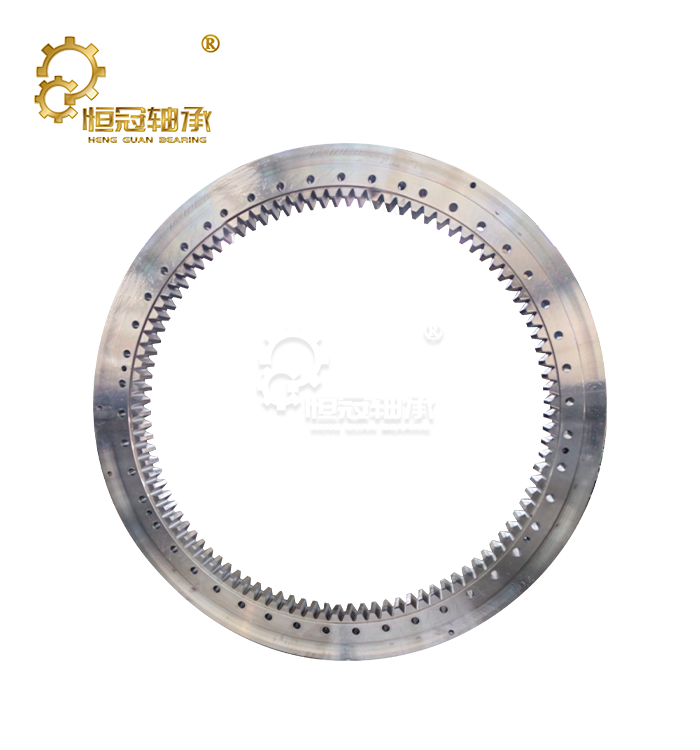
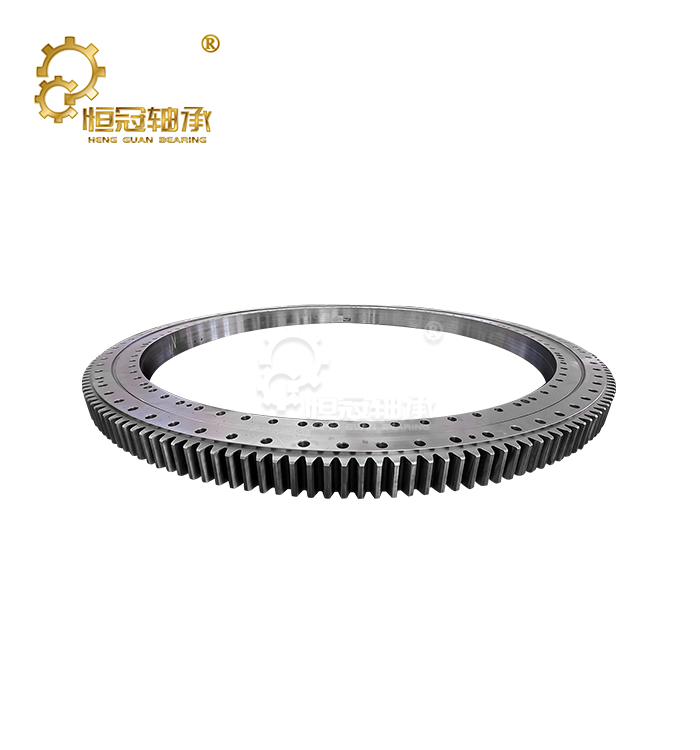
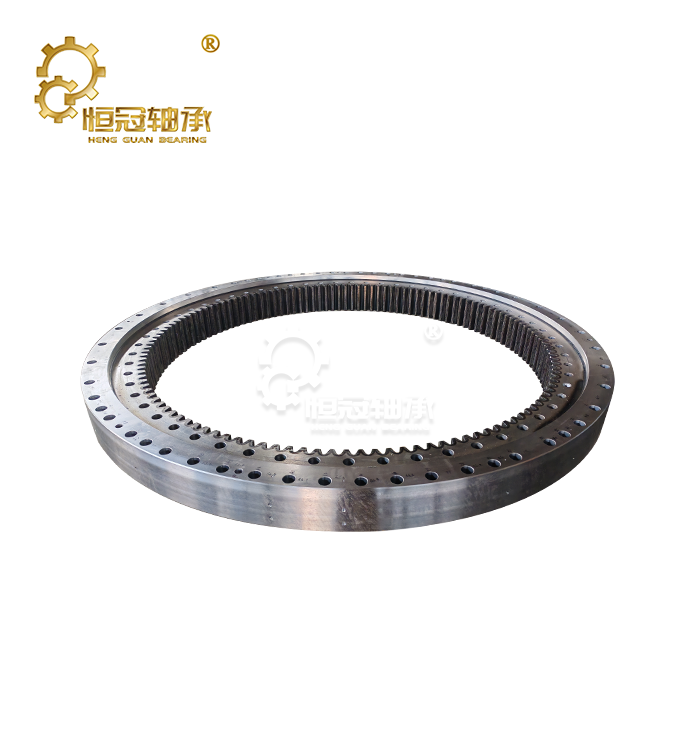
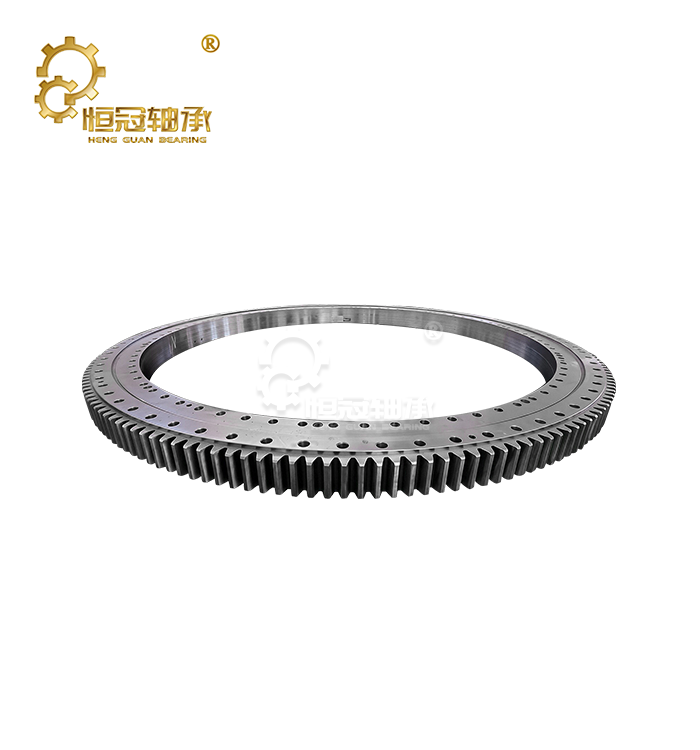
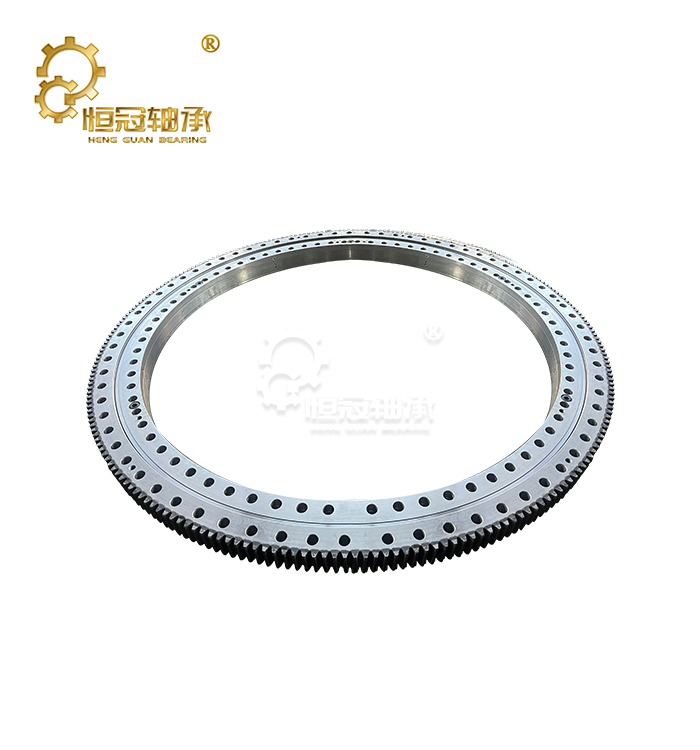
まず、寸法データを機械の取り付けインターフェースと照合してください。021.30.900旋回ベアリングは、JB/T 2300-2011 に基づいて設計された 02 シリーズの外歯車式複列異径ボール構造です。外径 (1,042 mm)、内径 (758 mm)、断面高さ (124 mm)、および軌道中心径 (900 mm) は、設計が完璧である必要があります。数ミリメートルの違いでも、取り付けに問題が生じる可能性があります。ベアリングの重量は約 250 kg です。ボールは 30 mm GCr15 ベアリング鋼球です。
ボールは直径の異なる2列に分けられており、これにより軸方向荷重とモーメント荷重が異なる軌道面に分散され、同じ外形寸法の単列設計と比較して全体の耐荷重が40~60%向上します。ユニットが外歯車ベアリング021.30.900の場合は、歯車モジュール(m=8)、歯数(Z=133)、歯先直径(De=1,086.4mm)、修正係数(x=+0.5)、および歯面硬度(55~62HRC、高周波焼入れ)も併せて確認してください。
これらの要素は、駆動ピニオンとの噛み合いに直接影響します。最後に、ボルト穴の設計図(外輪は998mmのボルト円周上に30個の穴、内輪は802mmのボルト円周上に22個の穴、すべてのM20ファスナーは40mmの嵌合深さ)とトルク規格を文書で入手してください。通常、ベアリングを実際に使用する前に、何も推測に頼る必要がないように、購入者には実物の検査証明書を取得することを推奨しています。
| 寸法パラメータ | シンボル | 値 |
|---|---|---|
| 外径 | Da | 20 mm |
| 内径 | Di | 20 mm |
| 全高 | H | 20 mm |
| レースウェイ中心直径 | DL | 20 mm |
| ボール径 | Dw | 20 mm |
| 外側のボルトサークル | D₁ | 998 mm (30穴、M20) |
| 内側のボルトサークル | D₂ | 802 mm (22穴、M20) |
| ボルトのかみ合い深さ | L | 20 mm |
| 重量 | - | 約250kg |
021.30.900 旋回ベアリング品質検査チェックリスト(購入者向け)
チェックリストを使用することで、特に複数の担当者が出荷品の受け取りに関わる場合、検査の一貫性を保つことができます。以下の表は、Heng Guan Bearing社またはその他のサプライヤーから021.30.900外歯車軸受が到着した際に、購入者が確認すべき主要な検査段階と、当社の品質管理チームが出荷前に使用するパラメータおよび方法をまとめたものです。
| 検査段階 | 確認すべきこと | 受け入れ基準 | 典型的な方法 |
|---|---|---|---|
| 原材料 | 化学組成(42CrMo / 50Mn) | ミル証明書は仕様と一致しています | 分光計分析 |
| レースウェイ硬度 | 誘導焼入れ後の表面硬度 | 硬度55~62HRC、深さ3.5mm以上 | ロックウェル硬さ試験機 |
| 歯車の歯の精度 | ピッチ、プロファイル、バックラッシュはDIN 8に準拠 | 先端径 De=1,086.4mm、Z=133 | ギア測定センター |
| ラジアル/アキシャルクリアランス | 設計許容範囲内 | P0~P4等級仕様書に準拠 | ダイヤルインジケータ |
| ボルト穴パターン | 穴の数、円の直径、ねじ山 | 30+22個の穴、D₁=998、D₂=802mm | CMM寸法チェック |
| 表面処理 | 錆びなし、均一なコーティング、シールの完全性 | ダブルリップNBRシールは破損なし | 目視検査+塗膜厚計 |
チェックボックスにチェックを入れるだけでなく、取り付け前に外歯車の複列旋回リングを手で実際に回転させて、表面の粗さや引っかかりがないか確認することをお勧めします。これらは、異物混入や組み立て不良の兆候である可能性があります。到着時に銘板、梱包、および目に見える損傷箇所を写真に撮り、これらの記録をチェックリストと一緒に保管してください。読み取り値の解釈方法がわからない場合は、遠慮なくお問い合わせください。弊社のチーム(mia@hgb-bearing.com)は、このような現場での検証方法をお客様に定期的にご説明しており、24時間以内に測定値を元の図面と照合するお手伝いをいたします。
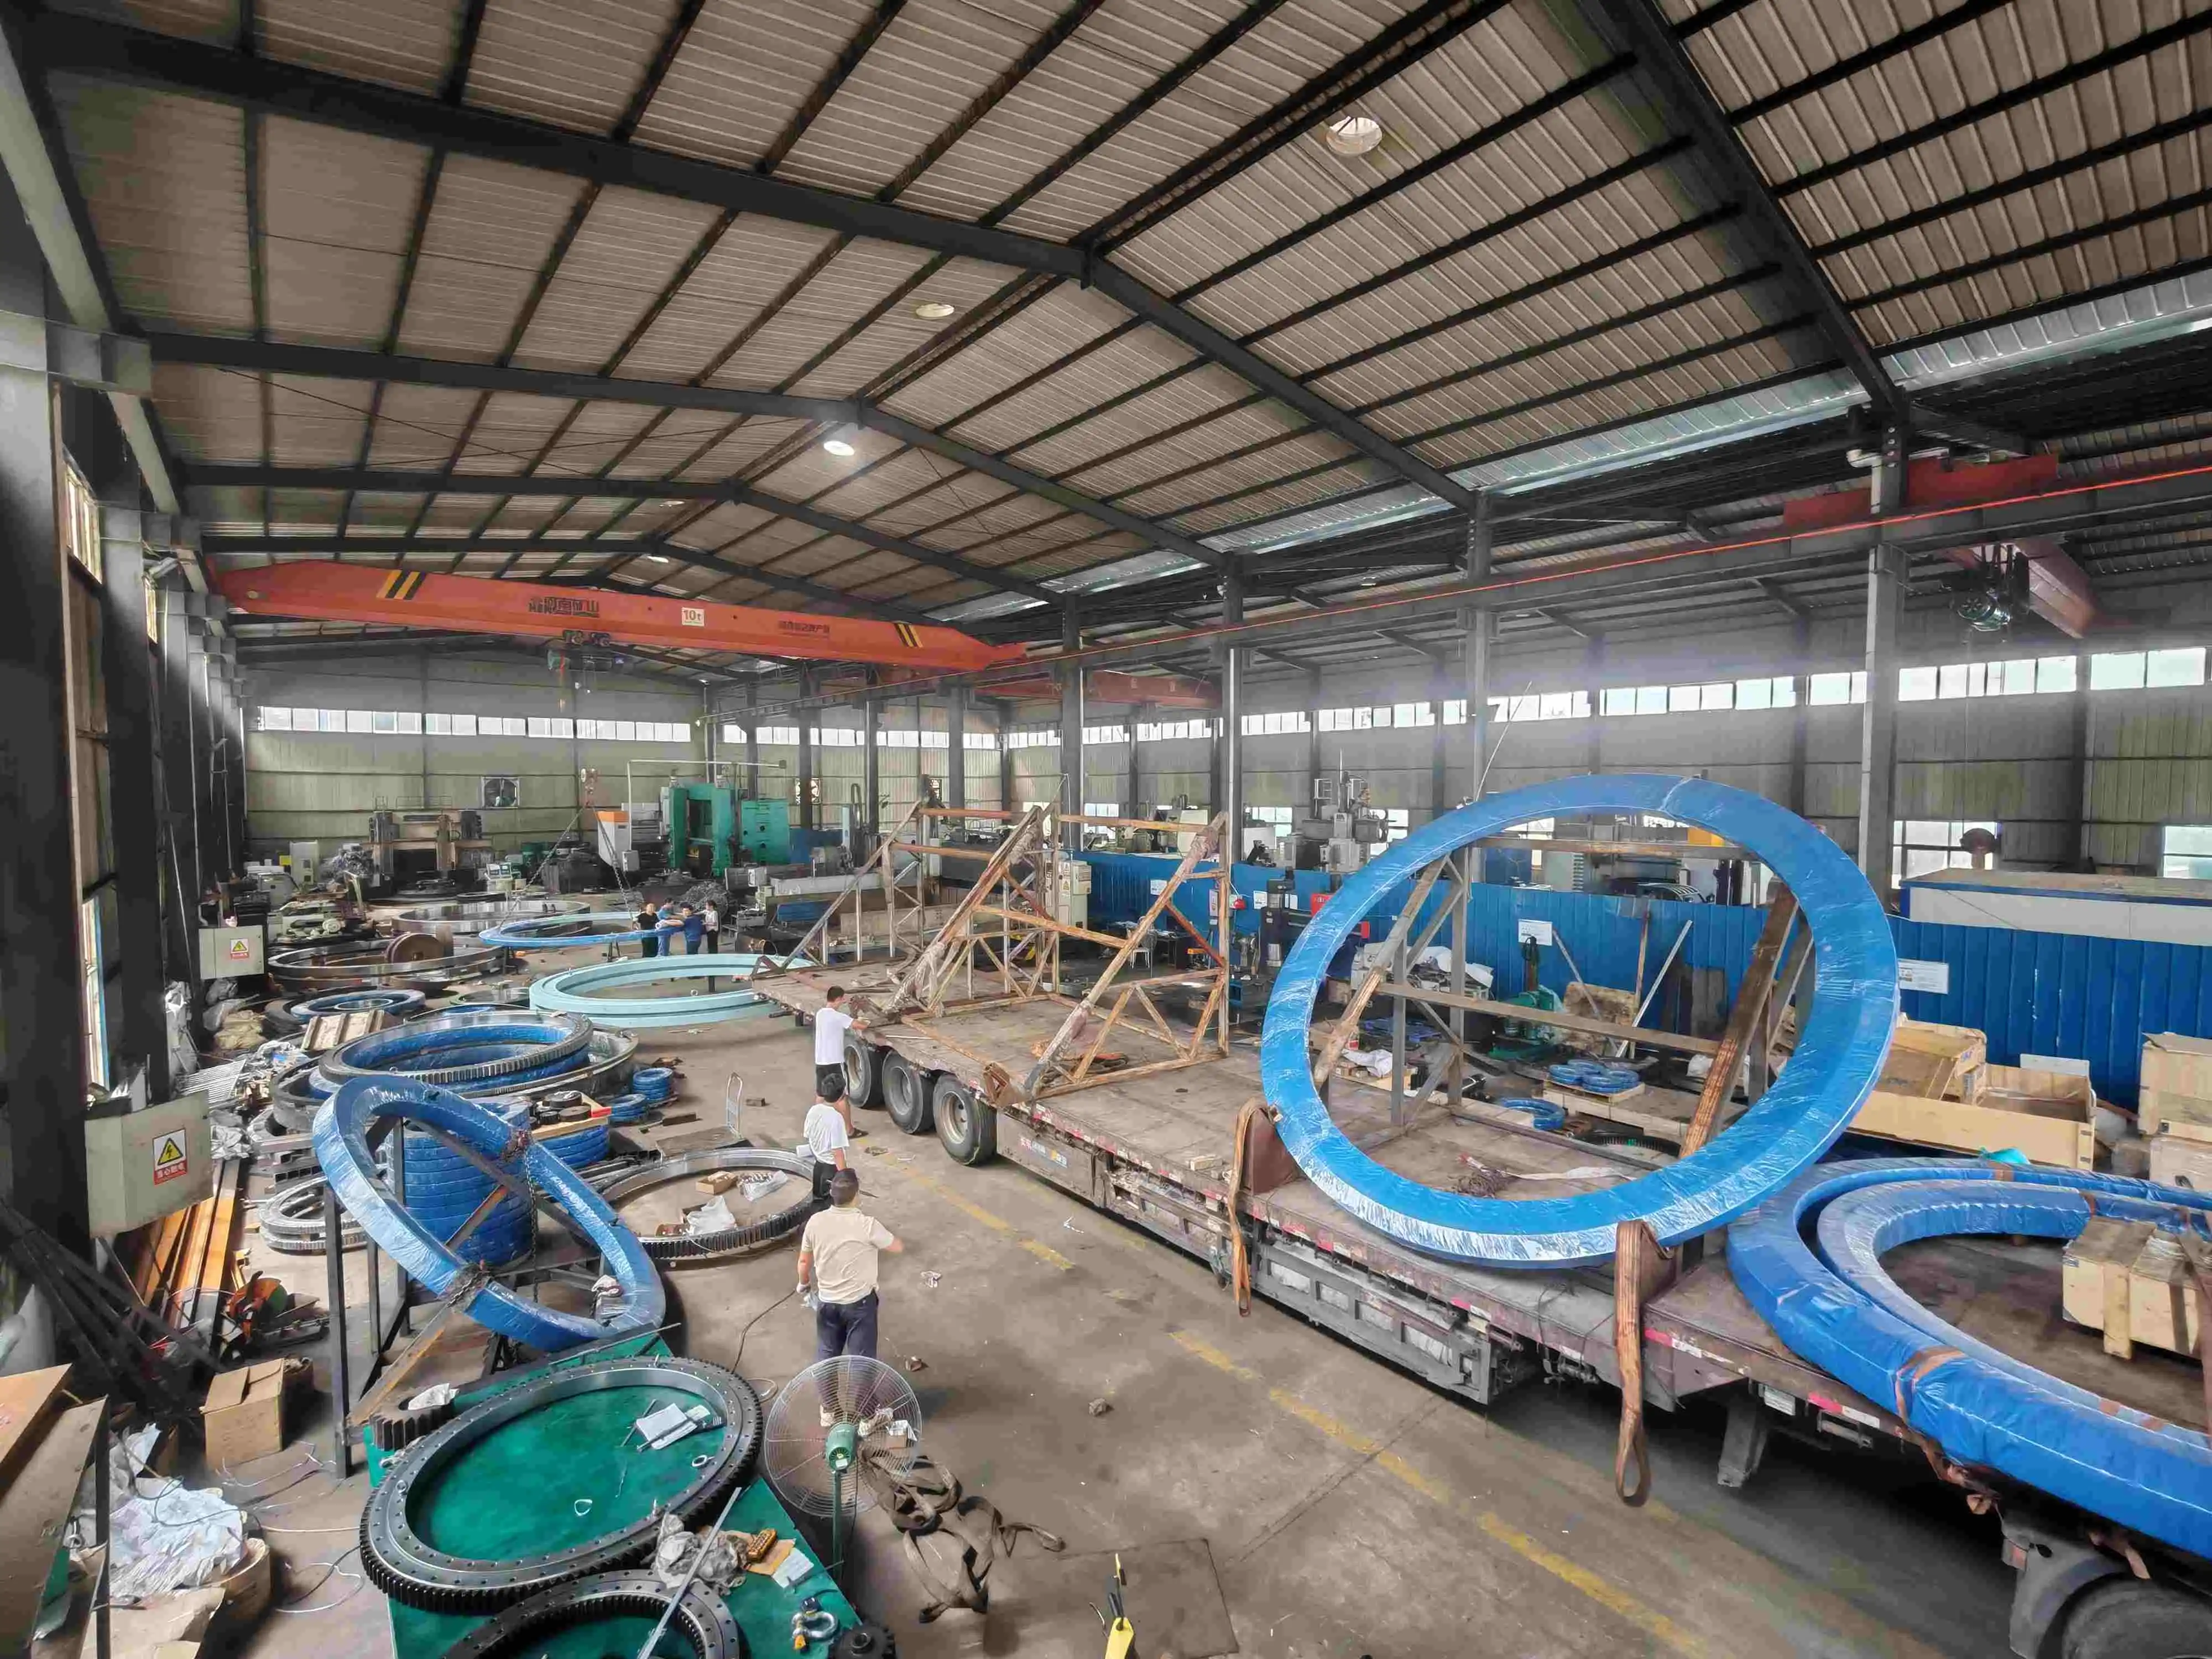
注文前に耐荷重、材質、精度を確認する方法は?
耐荷重能力は確認すべき最も重要な数値です。021.30.900旋回ベアリングのサイズが小さすぎると、軸方向、半径方向、および傾斜モーメントの複合荷重によって早期に摩耗したり破損したりする可能性があります。定格静的軸方向耐荷重は約2,580 kN、静的半径方向耐荷重は2,200 kN、転倒モーメントは850 kN·mで、最大運転速度は50 rpmです。ただし、これらの数値は、設置マニュアルに従って適切な予圧、潤滑、および取付面の平面度を前提としているため、カタログ値が機械に自動的に適用されると想定するのではなく、必ず実際の運転条件と照らし合わせて確認してください。
15~30トンの油圧ショベルの場合、掘削サイクル中の一般的な複合荷重は400~600 kNに達します。20~50トンのトラッククレーンの場合、ブームを完全に伸ばしたときのモーメント荷重は、定格の850 kN·mのしきい値に近づく可能性があります。材料の検証も同様に重要です。合金グレード(リングには通常50Mnまたは42CrMo鍛造鋼、ボールにはGCr15)と、誘導焼入れパラメータと焼入れ深さを示す熱処理記録を要求してください。精度については、どの精度グレード(P0、P6、P5、またはP4)が適用されるかを確認してください。グレードが高いほど、要求の厳しい回転用途での振れが低減され、滑らかさが向上します。適切に指定された外歯車の2列旋回リングには、歯車の歯と軌道の両方の振れ公差が文書化されている必要があり、どちらか一方だけではありません。
| 定格値 | 検証方法 | |
|---|---|---|
| 静的軸荷重(C₀ₐ) | 約2,580 kN | サプライヤー負荷曲線 + FEAレポート |
| 静的半径方向荷重 (C₀ᵣ) | 約2,200 kN | サプライヤー負荷曲線 + FEAレポート |
| 転倒モーメント(Mt) | 約850 kN・m | 複合負荷図のレビュー |
| 最高速度 | ≤50rpm | アプリケーションのデューティサイクル比較 |
| ギアの接線力 | 80 kN(正規化処理済み)/111 kN(硬化処理済み) | 熱処理状態の確認 |
| リング材質 | 50Mn / 42CrMo 鍛造 | ミルテスト証明書のレビュー |
| ボール素材 | GCr15軸受鋼 | 材料証明書のレビュー |
| レースウェイ硬度 | 硬度55~62HRC、深さ3.5mm以上 | ロックウェル硬度+深さ検証 |
| 精度等級 | P0 / P6 / P5 / P4 | CMM検査レポート |
大量注文を行う前にサンプルテストデータを請求することをお勧めします。この手順だけでも、納品後に発生するほとんどの紛争を防ぐことができます。寸法互換性が必要なプロジェクトの場合、021 バリアント (外歯車、m=8、Z=133、De=1,086.4mm) は、020 (歯車なし) および 023 (内歯車) バリアントと同じ 1,042 × 758 × 124mm のエンベロープを共有し、SNOR30/900 および SNOR30/900Y の名称と完全に互換性があります。
021.30.900旋回ベアリングの重要な製造規格および試験方法
製造の一貫性は、確立された規格に従うことによって実現され、信頼できる工場はそこで信頼を得ます。信頼できる製造業者は、寸法公差と技術仕様についてはJB/T 2300-2011、動的負荷定格と疲労寿命計算についてはISO 281:2007、歯車精度分類についてはDIN 3960またはAGMA 2001-D04を参照します。すべてのバッチには、原材料の認証から最終的な回転試験まで、追跡可能な試験記録が添付されている必要があります。
021.30.900外歯車軸受は、工場出荷前に、軌道面や歯面の表面亀裂を検出する磁粉探傷検査(MPI)や、鍛造リング本体の内部欠陥を検出する超音波探傷検査(UT)などの非破壊検査を標準的に実施すべきです。以下の表は、購入者が確認すべき一般的な検査方法をまとめたものです。
| 試験方法 | 標準リファレンス | 目的 | に適用されます |
|---|---|---|---|
| 磁性粒子検査(MPI) | ASTM E1444 / ISO 9934 | 表面および表面近傍の亀裂を検出します | レースウェイ、ギア歯根 |
| 超音波探傷(UT) | ISO 16811 | 内部欠陥や異物を検出します | 鍛造リング本体 |
| ロックウェル硬さ試験 | ISO 6508 / ASTM E18 | 表面硬度と焼入れ深さを検証する | レースウェイ、ギアの歯 |
| 塩水噴霧試験 | ASTM B117 | 防食コーティングの耐久性を評価する | 塗装面/メッキ面 |
| 歯車の歯数測定 | DIN 3960 / AGMA 2001-D04 | ピッチ、プロファイル、らせんの精度を確認します | 外側ギアリング |
| 回転トルク試験 | JB/T 2300-2011 付録 | スムーズな回転と異音がないことを確認しました。 | ベアリングアセンブリ一式 |
物理的なテストに加えて、必ず工場のISO 9001:2015品質マネジメント認証書、そして可能であれば最終検査段階の短いビデオまたは写真記録を要求してください。これにより、購入者は出荷された021.30.900旋回ベアリングが見積書に記載されているのと同じ厳格なプロセスを経たことを文書で証明でき、設置後の不愉快な驚きの可能性を減らすことができます。海洋または沿岸用途の場合は、亜鉛ニッケルめっき(ASTM B117による1,000時間以上の塩水噴霧耐性)や特殊エポキシコーティングなどの防食オプションが利用可能かどうか、また注文仕様書に記載されているかどうかも確認してください。
結論
綿密な検査は、お客様の投資と機器の稼働時間を守ります。021.30.900旋回ベアリングは、二列ボール構造と外歯車設計により、優れた複合荷重容量を実現しています。Heng Guan Bearingは、寸法精度、材料トレーサビリティ、文書化された試験結果に基づき、すべての製品を製造し、安心して調達できるようサポートいたします。今すぐお問い合わせください。確実なご注文をお手伝いいたします。
|
|
FAQ
Q1:021.30.900旋回ベアリングと単列設計の主な違いは何ですか?
このベアリングは、直径の異なる2列のボールを使用することで、軸方向荷重とモーメント荷重をそれぞれ独立した軌道面に分散させます。これにより、同じ外形寸法の単列ベアリングと比較して、複合荷重容量が40~60%向上します。
Q2:021.30.900外歯車軸受はタワークレーンに適していますか?
はい。外歯車(m=8、Z=133、De=1,086.4 mm)により、軸受本体の外側からピニオンに容易にアクセスでき、二列構造により、タワークレーンや20~50トンのトラッククレーンにおける非対称ブーム荷重や風によるモーメントに必要な剛性を確保しています。
Q3:このベアリングにはどのような精度等級がありますか?
グレードはP0、P6、P5、P4が用意されており、P4は要求の厳しい用途向けに最高の回転精度を提供します。標準生産公差はP6です。
Q4:出荷前に材料の品質を確認するにはどうすればよいですか?
鍛造リング(50Mnまたは42CrMo)のミルテスト証明書、GCr15ボール材料証明書、および誘導焼入れパラメータと55~62HRCの表面硬度、3.5mm以上の焼入れ深さを示す熱処理記録を請求してください。
Q5:恒冠軸受は、私の機械用に外歯車式複列旋回リングをカスタマイズできますか?
はい。ギアモジュール、歯数、修正係数、シールタイプ(NBRまたはFKM)、ボルト穴パターンはすべて、お客様の図面に合わせて調整可能です。標準納期は15日です。特注ギア加工の場合は、さらに10~12日かかります。
安心して注文する準備はできていますか?
次回の昇降・回転機器プロジェクトを運任せにしないでください。Heng Guan Bearingに今すぐお問い合わせください。検査書類一式、2D/3D図面、荷重検証済みの認証済み021.30.900旋回ベアリングをご提供いたします。mia @hgb-bearing.comまでメールでご連絡ください。当社のエンジニアリングチームが24時間以内に、お客様に合わせたお見積もりと技術レビューをご提示いたします。
参考情報
1. JB/T 2300-2011 (旋回ベアリング)、中国機械工業連合会。
2. 国際標準化機構、ISO 9001:2015 — 品質マネジメントシステム — 要求事項、ISO、ジュネーブ。
3. 国際標準化機構、ISO 281:2007 — 転がり軸受 — 動定格荷重及び定格寿命、ISO、ジュネーブ。
4. Harris, TA & Kotzalas, MN, Rolling Bearing Analysis, 5th ed., CRC Press, Boca Raton, 2006.
5. Deutsches Institut für Normung、DIN 3960 — インボリュート円筒歯車および歯車ペアの定義、パラメータおよび方程式、DIN、ベルリン。
6. アメリカ歯車製造業者協会、AGMA 2001-D04 — インボリュート平歯車およびヘリカル歯車の歯の基本定格係数と計算方法、AGMA、バージニア州アレクサンドリア。
お客様の声
お客様からの評価はこちら