

ベアリングの取り付け
旋回ベアリングの取り付けとメンテナンス
防錆、梱包、輸送防錆、梱包
旋回ベアリングは内側と外側に防錆油と潤滑油を塗装し、フィルム、茶色の紙、プラスチックニットバッグで梱包します。特別な要求がある場合は、要求に応じてカスタマイズされた梱包が可能です。
輸送手段
ベアリングを輸送する際は、衝撃や雨を避けるため、少し傾けて設置してください。木製ケースに梱包せずにベアリングを輸送する場合は、3つ以上の木製クッションブロックを使用して、製品を車両の床から離し、平らに置いてください。パッケージを開封した後、輸送用ボルトを使用して内輪または外輪の穴をねじ込み、ベアリングを取り付け場所と同じ高さに吊り下げます。2つのスリング間の角度は120°以下で、旋回ベアリングを損傷せず、安全を確保します(図1-1)。

Storage
1)防錆期間(ベアリング工場出荷後12ヶ月以内)、メンテナンスが必要な場合は、レースウェイ、表面、ギア表面に防錆処理を施し、表面をきれいにし、内側のレースウェイに防錆グリースまたは工業用ワセリンフィルNo.2極リチウムグリースを塗布する必要があります。
2) 旋回ベアリングが直射日光下で地面に接触するのを防ぐため、乾燥した平坦な場所に旋回ベアリングを水平に置きます。ベアリングの腐食を防ぐため、水道管や蒸気管から遠ざけてください。多数の旋回ベアリングを積み重ねる場合は、各旋回ベアリングの周りに少なくとも 3 枚の均等な木製のおでんマットを円の位置に配置し、上下の位置が同じになるようにします (図 2-1)。
3) 旋回ベアリングを12ヶ月以上保管する場合は、再度防錆処理をする必要があります。

取り付け前の注意事項
1)ベアリングを開梱する前に、製品証明書、製品タイプ、シリアル番号を確認し、契約注文と同じ製品を受け取ったことを確認してください。
2)外輪の非歯車面外径または内輪の内径に製品形式ラベルを貼付します。
3)ベアリングレースウェイの表面の焼入れは閉じられておらず、焼入れ接続はベアリング側面のソフトゾーンで、非焼入れ領域として「S」のマークが付いています。
4) 受け取った製品に腐食、傷、損傷がないことを確認してください。
5) シーリングに損傷がないことを確認します。損傷がある場合はシールを交換し、ベアリングの回転を確認します。
6) 取り付けベアリングの表面グリースを除去します。除去中に洗浄剤がベアリングレースウェイに入り込まないようにします。
7) ベアリングの分解、内部部品の私的移動は禁止です。ギアリング歯面には緑色のマークで最大3の振れ幅があります。ドライブピニオン側のバックラッシュは調整が必要です。

取り付け前のブラケット要件
旋回ベアリング取り付けベース レベルまたは取り付けプラットフォームは、雑物、突出している破損部分、腐食がなく清潔である必要があります。
取り付けブラケットは、旋回精度に影響するベアリングの歪みを避けるために、剛性、強度、耐衝撃性を備えている必要があります。
ドーピングキャニスター形状の溶接ブラケットは、ブラケットの歪みを防ぎ、溶接後に内部応力を除去し、機械化処理を行います。図51Aを参照してください。機械化が難しい取り付け面については、レベルを上げて取り付けることができます(図4-1B)。
マウントの歪みを避けるために、ブラケットのボルト穴は旋回ベアリングの取り付け穴と同一になっています (図 4-1C)。
旋回ベアリングの接触面のスキルは 5-1 テーブルと同様で、0°-90°-180 ループ領域では、値までの波頭のみを許容し、その他の反りは段階的に下降または上昇を許容しますが、ピーク値の負荷を回避するために急激な下降または上昇は許容しません。(図 4-3)

表4-2:P0旋回ベアリング支持部品の接続
レースウェイ径(mm) | 平面度 | ユニット上の円の境界線(L=1ボア距離) 同方向傾斜(St)mm | ユニット上の円の境界線(L=1ボア距離) 同方向傾斜(St)mm | 半径幅 b leanō(mm) | 側面粗さRa(mm) |
630〜1000 | 0.2 | 0.0002L | 0.0002L | 0.10 | 2.5 |
1000〜1600 | 0.25 | 0.0002L | 0.0002L | 0.12 | 3.2 |
1600〜2500 | 0.3 | 0.0002L | 0.0002L | 0.15 | 3.2 |
2500〜4000 | 0.4 | 0.0002L | 0.0002L | 0.20 | 3.2 |
4000〜6300 | 0.5 | 0.0002L | 0.0002L | 0.25 | 3.2 |
取り付け要件
部品の相対寸法と工程精度を確認します。製品部品(外注部品、協力部品を含む)は、組み立て前に検査証明書を取得する必要があります。
修理方法で組み立てられた部品の主なサイズは、設計要件または技術規制に適合している必要があります。
組み立て環境は清潔でなければなりません。ベアリングが付いている関連部品は、組み立て前にバリ、酸化皮膜、腐食ビット、粒子、ほこり、油汚れなどがなく、清潔要件に準拠している必要があります。
ベアリングと部品を叩かないでください。組み立て中に傷や腐食が発生しないようにします。ハンマーで旋回ベアリングを叩かないでください。取り付け時の衝撃が転がり要素を介して伝わらないようにしてください。適切なツールを使用してベアリングを取り付けてください。
旋回ベアリングを取り付けベースに水平に吊り上げた後、定規を挿入してベアリング面と支持ハウジングの接続部を確認します。隙間がある場合は、ボルトがねじれて旋回ベアリングの回転に定期的に影響する歪みが生じないように、機械で修復するか、水平に調整します (図 5-1)。
焼入れ "S" ソフトゾーンは、焼入れソフトゾーンを取り付ける際に、非負荷または負荷がほとんどかからない領域に配置します (プラグはリング上のソフトゾーンの周りにあります)。(図 5-2)。
ギアの噛み合い精度を確保し、取り付け時に適切なバックラッシュを維持するために、バックラッシュをチェックします。運転中は、大ギアリング(緑色のマークで示した3つの歯)のピッチ円の振れの最高点における噛み合いバックラッシュが設計精度の要件を満たしていることを確認してください。(図5-3)
取り付け時に高強度ボルトを採用し、旋回ベアリングのプレス条件に応じて強度クラスを選択します。ボルトのサイズと強度クラスは標準 GB5782、GB5783、GB3098.1 に準拠し、ナットの強度クラスは標準 GB3098.2 に準拠します。
ボルトのワッシャーには、焼入れ焼戻しワッシャーやスプリングワッシャーの使用は厳禁です。ラジアル荷重が軸方向荷重の10%を超える場合、旋回ベアリングはラジアル方向に調整する必要があります。ラジアル方向に調整した後、モーメントレンチで低、中、高の予圧を均等にかけ、180°方向対称にねじ込みます(図5-5)。これにより、最後のボルトも同じ予圧で締め付けられていることを確認し、同時に旋回ベアリングの自由回転状態を確認します(図5-4)。
十分な予圧を施してボルトを取り付けます。予圧はボルト材料の降伏限界の0.7倍です。ボルトの降伏限界は表6-1のとおりです。異なる直径のボルトの予圧は表5-2を参照してください。
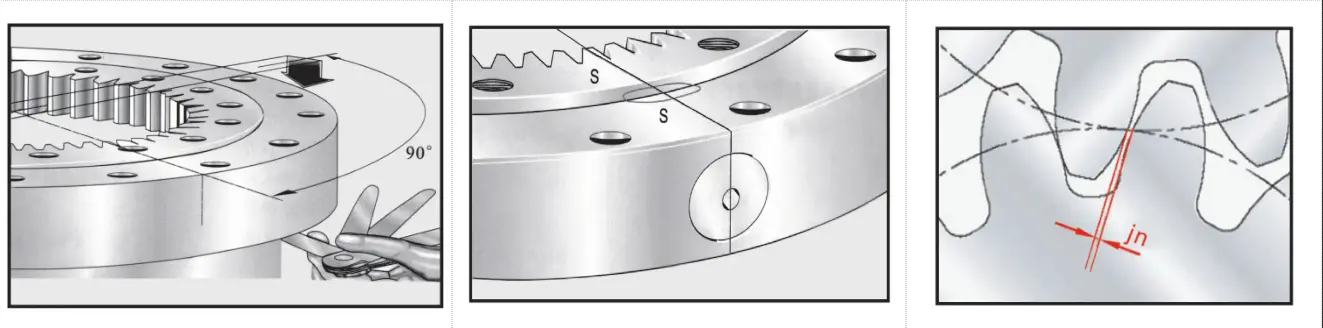
表6-1:ボルトの降伏限界
ボルトの強度クラス | 8.8 | 10.9 | 12.9 |
降伏限界 メガパスカル | 男性16歳以下 640 M≧16 660 | 940 | 1100 |

表6-2 :異なる直径のボルト予圧
| ボルトの仕様 GB5782-86 GB5783-86 | 取付穴径(mm) | ボルトの強度区分(GB3098.1-82) | ||
| 8.8 | 10.9 | 12.9 | ||
| ボルト材料の強度限界オスミン(N/mm²) | ||||
| 640 | 900 | 1080 | ||
| MA(Nm)仮締めトルク MA(Nm) | ||||
| M12 | 13.5 | 77.5 | 110 | 130 |
| M14 | 15.5 | 120 | 170 | 210 |
| M16 | 18 | 190 | 265 | 320 |
| M18 | 20 | 260 | 365 | 435 |
| M20 | 22 | 370 | 520 | 620 |
| M22 | 24 | 500 | 700 | 840 |
| M24 | 26 | 640 | 900 | 1080 |
| M27 | 30 | 950 | 1350 | 1620 |
| M30 | 33 | 1300 | 1800 | 2160 |
| FA(10³N)予備締め付け力 FA(10³N) | ||||
| M33 | 36 | 293 | 412 | 495 |
| M36 | 39 | 344 | 484 | 581 |
| M39 | 42 | 414 | 581 | 698 |
| M42 | 45 | 473 | 665 | 798 |
| M45 | 48 | 553 | 777 | 932 |
| M48 | 52 | 623 | 876 | 1050 |
| M52 | 56 | 749 | 1054 | 1265 |
| M56 | 62 | 863 | 1214 | 1457 |
| M60 | 66 | 1008 | 1418 | 1621 |
取り付け後の検査
1) 旋回ベアリングをデバッグする前に、適切なグリースを充填し、充填中にゆっくりと移動してグリースが均等に配置されるようにする必要があります。
2) 取り付け時にベアリングの歪みが発生しないように注意してください。接地線が旋回ベアリングを溶接することは許可されていません。
3) すべてのボルトを締め付けた後、ベアリングを 5 回転以上回転させ、旋回ベアリングが自由に回転して他の部品と干渉しないか、密閉性が良好か、異常なリンギングがないかを確認します。回転させた後、再び正常なリンギングを確認します。回転させた後、再びバックラッシュ データをチェックし、メモを取ります。(図 6-1)