

Installazione del cuscinetto
Installazione e manutenzione dei cuscinetti volventi
Antiruggine, imballaggio, trasportoAntiruggine, imballaggio
Cuscinetto orientabile verniciato con olio antiruggine e lubrificazione interna ed esterna, imballato in pellicola, carta marrone, sacchetto di plastica, su richiesta specifica è possibile personalizzare l'imballaggio in base alle esigenze.
Trasporti
Posizionare i cuscinetti durante il trasporto, consentire di posizionarli leggermente inclinati per evitare urti e pioggia. Se si trasportano i cuscinetti senza imballarli in casse di legno, utilizzare più di tre blocchi di legno per separare il prodotto dal pavimento del veicolo e posizionarlo in piano. Dopo aver aperto la confezione, utilizzare i bulloni di trasporto per avvitare il foro dell'anello interno o dell'anello esterno, appendere i cuscinetti in piano rispetto al punto di montaggio, l'angolo tra le 2 imbracature non deve essere superiore a 120°, in modo da non danneggiare il cuscinetto orientabile e garantire la sicurezza (Immagine 1-1)

Archiviazione
1) Periodo antiruggine (entro 12 mesi dalla data di esportazione del cuscinetto dalla fabbrica), se è necessaria manutenzione, è necessario effettuare un trattamento antiruggine sulla pista di rotolamento, sulla superficie, sulla superficie degli ingranaggi, pulire la superficie e verniciare con grasso antiruggine o vaselina industriale fil n. 2 di grasso al litio nella pista di rotolamento interna.
2) Posizionare il cuscinetto orientabile in piano, in un luogo asciutto e piano per evitare che entri in contatto con il terreno sotto la luce diretta del sole, tenerlo lontano da tubi dell'acqua e del vapore per evitare la corrosione dei cuscinetti. Se molti cuscinetti orientabili si accumulano insieme, posizionare ogni cuscinetto orientabile almeno 3 tappetini di legno uguali attorno alla posizione circolare, la posizione verticale e orizzontale deve essere la stessa (Figura 2-1).
3) Se il cuscinetto orientabile viene conservato per più di 12 mesi, è necessario trattarlo nuovamente con antiruggine.

Avviso prima del montaggio
1) Prima di disimballare il cuscinetto, controllare il certificato del prodotto, il tipo di prodotto, il numero di serie e assicurarsi di aver ricevuto gli stessi prodotti con l'ordine contrattuale.
2) Etichetta del tipo di prodotto sulla faccia non dentata, diametro esterno dell'anello esterno o diametro interno dell'anello interno.
3) La tempra sulla superficie della pista del cuscinetto non è chiusa, la connessione di tempra è una zona morbida sulla faccia laterale del cuscinetto che contrassegna "S" come area non temprata.
4) Assicurarsi di aver ricevuto i prodotti senza corrosione, ferite o danni.
5) Assicurarsi che la guarnizione non sia danneggiata, altrimenti sostituire le guarnizioni e controllare la rotazione dei cuscinetti.
6) Pulire il grasso superficiale del cuscinetto di montaggio, in modo che il detergente non possa entrare nella pista del cuscinetto durante la pulizia.
7) Vietato smontare i cuscinetti e muovere le parti interne in modo incontrollato. La superficie dentata della corona dentata presenta un'eccentricità massima di 3° con segno verde; il gioco laterale del pignone di trasmissione deve essere regolato.

Requisiti della staffa prima del montaggio
Il livello della base di montaggio del cuscinetto orientabile o la piattaforma di montaggio devono essere puliti, privi di parti varie, parti rotte, punti sporgenti e corrosione.
La staffa di montaggio deve essere rigida, resistente e resistente agli urti per evitare distorsioni del cuscinetto che potrebbero compromettere la precisione di rotazione.
Una staffa di saldatura a forma di contenitore drogante per evitare la distorsione della staffa, dopo la saldatura per trattare rimuovere lo stress interno, trattamento la meccanizzazione, è possibile vedere i disegni 51 A. Per il piano di montaggio difficile da meccanizzare, può livellare fino al montaggio (immagine 4-1B)
Il foro del bullone della staffa è identico al foro di montaggio del cuscinetto orientabile per evitare distorsioni del supporto (immagine 4-1C).
Le competenze relative alla superficie di contatto del cuscinetto orientabile sono come da tabella 5-1, nell'area del ciclo 0°-90°-180, consentono solo una cresta d'onda fino al valore, altre deformazioni consentono una discesa o un'ascesa graduale, non sono consentite bruscamente per evitare un carico di valore di picco. (Immagine 4-3)

Tabella 4-2: Collegamento delle parti di supporto del cuscinetto orientabile P0
Diametro della pista (mm) | Grado piano | Bordo circolare sull'unità (L=1 distanza del foro) Stessa direzione di inclinazione (St)mm | Bordo circolare sull'unità (L=1 distanza del foro) Stessa direzione di inclinazione (St)mm | Larghezza radiale b leanō(mm) | rugosità della faccia laterale Ra(mm) |
630 ~ 1000 | 0.2 | 0.0002L | 0.0002L | 0.10 | 2.5 |
1000 ~ 1600 | 0.25 | 0.0002L | 0.0002L | 0.12 | 3.2 |
1600 ~ 2500 | 0.3 | 0.0002L | 0.0002L | 0.15 | 3.2 |
2500 ~ 4000 | 0.4 | 0.0002L | 0.0002L | 0.20 | 3.2 |
4000 ~ 6300 | 0.5 | 0.0002L | 0.0002L | 0.25 | 3.2 |
Requisiti di montaggio
Verificare le dimensioni relative dei componenti e la precisione del processo. I componenti del prodotto (inclusi quelli forniti in outsourcing e quelli forniti in collaborazione) devono essere dotati di certificato di ispezione prima dell'assemblaggio.
Le dimensioni principali delle parti assemblate con il metodo di riparazione devono essere conformi ai requisiti di progettazione o alle normative tecniche.
Gli ambienti di assemblaggio devono essere puliti. Le parti relative ai cuscinetti devono essere pulite, senza sbavature, ossidazioni, corrosioni, grani, polvere, sporco d'olio ecc. prima dell'assemblaggio, devono essere conformi ai requisiti di pulizia.
I cuscinetti e le parti non devono essere colpiti. Evitare graffi e corrosione durante il montaggio. Non consentire al martello di colpire i cuscinetti volventi, non consentire il trasferimento del colpo di montaggio attraverso gli elementi volventi, montare i cuscinetti con gli strumenti adeguati.
Dopo aver sollevato il cuscinetto orientabile orizzontalmente sulla base di montaggio, inserire un righello per controllare il piano del cuscinetto con la connessione dell'alloggiamento di supporto, in caso di spazio da meccanizzare per riparare o livellare per evitare che i bulloni avvitati provochino distorsioni che influiscono regolarmente sulla rotazione del cuscinetto orientabile (Figura 5-1).
Zona morbida di tempra "S" che individua l'area senza carico o raramente sottoposta a carico durante il montaggio della zona morbida di tempra (il tappo si trova attorno alla zona morbida sull'anello). (Immagine 5-2).
Controllo del gioco per garantire la precisione dell'ingranamento degli ingranaggi e mantenere il gioco corretto durante il montaggio. Durante il funzionamento, assicurarsi che il gioco di ingranament o nel punto più alto della circonferenza primitiva della corona dentata grande (3 segni di vernice verde sui denti) soddisfi i requisiti di precisione di progettazione. (Figura 5-3).
Durante il montaggio, utilizzare bulloni ad alta resistenza, in base alle condizioni della pressa del cuscinetto orientabile, per selezionare la classe di tensione, le dimensioni dei bulloni e la classe di resistenza standard GB5782, GB5783 e GB3098.1, mentre la classe di resistenza dei dadi è selezionata in base allo standard GB3098.2.
Rondelle per bulloni da utilizzare, rondelle di tempra e rinvenimento, rondelle elastiche sono severamente vietate. Quando il carico radiale è superiore al 10% del carico assiale, il cuscinetto orientabile necessita di un orientamento radiale. Dopo l'orientamento radiale, la chiave a momento deve essere pre-pressata con la stessa pre-pressatura bassa, media e alta e avvitare con simmetria trasversale di 180° (Figura 5-5) per garantire che gli ultimi bulloni abbiano la stessa pre-pressatura, nel frattempo controllare la libera rotazione del cuscinetto orientabile (Figura 5-4).
Montare i bulloni con una pre-pressatura sufficiente, la pre-pressatura è 0.7 volte i limiti di snervamento dei materiali dei bulloni, i limiti di snervamento dei bulloni sono come da tabella 6-1: bulloni di diametro diverso precarico vedere tabella 5-2:
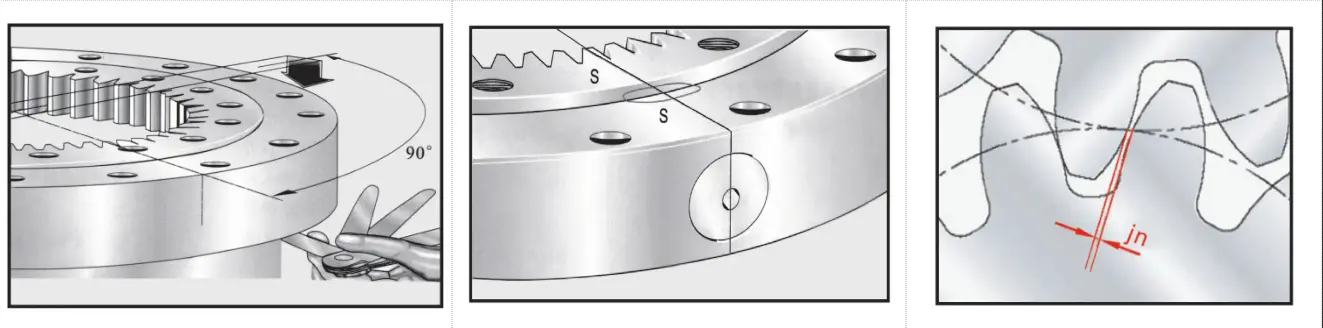
Tabella 6-1: limiti di snervamento dei bulloni
Classe di resistenza dei bulloni | 8.8 | 10.9 | 12.9 |
Limiti di rendimento MPa | M≤ 16 640 M≥16 660 | 940 | 1100 |

Tabella 6-2 : Precarico bulloni con diametro diverso
| Specifiche dei bulloni GB5782-86 GB5783-86 | Diametro del foro di montaggio (mm) | Classe di resistenza dei bulloni (GB3098.1-82) | ||
| 8.8 | 10.9 | 12.9 | ||
| Limiti di resistenza dei materiali dei bulloni osmin(N/mm²) | ||||
| 640 | 900 | 1080 | ||
| MA(Nm)Coppia di pre-serraggio MA(Nm) | ||||
| M12 | 13.5 | 77.5 | 110 | 130 |
| M14 | 15.5 | 120 | 170 | 210 |
| M16 | 18 | 190 | 265 | 320 |
| M18 | 20 | 260 | 365 | 435 |
| M20 | 22 | 370 | 520 | 620 |
| M22 | 24 | 500 | 700 | 840 |
| M24 | 26 | 640 | 900 | 1080 |
| M27 | 30 | 950 | 1350 | 1620 |
| M30 | 33 | 1300 | 1800 | 2160 |
| FA(10³N)Forza di pre-serraggio FA(10³N) | ||||
| M33 | 36 | 293 | 412 | 495 |
| M36 | 39 | 344 | 484 | 581 |
| M39 | 42 | 414 | 581 | 698 |
| M42 | 45 | 473 | 665 | 798 |
| M45 | 48 | 553 | 777 | 932 |
| M48 | 52 | 623 | 876 | 1050 |
| M52 | 56 | 749 | 1054 | 1265 |
| M56 | 62 | 863 | 1214 | 1457 |
| M60 | 66 | 1008 | 1418 | 1621 |
Ispezione dopo il montaggio
1) Prima di eseguire la pulizia dei cuscinetti volventi, riempire con il grasso appropriato, muovendosi lentamente durante il riempimento per distribuire il grasso in modo uniforme.
2) Assicurarsi di non provocare distorsioni del cuscinetto durante il montaggio, non è consentita la linea di messa a terra per saldare i cuscinetti volventi
3) Dopo aver serrato tutti i bulloni, ruotare il cuscinetto di più di 5 giri e verificare se il cuscinetto orientabile ruota in modo esile e interferisce con altre parti, se la tenuta è buona e se presenta un suono anomalo. Dopo la rotazione, controllare nuovamente se il suono è normale. Dopo la rotazione, controllare nuovamente i dati del gioco e prenderne nota. (Immagine 6-1)