

Installation du roulement
Installation et entretien des roulements de pivotement
Antirouille, emballage, transport
Roulement de pivotement peint à l'huile antirouille et lubrifié à l'intérieur et à l'extérieur, emballé sous film, papier kraft, sac en plastique tricoté ; sur demande particulière, emballage personnalisé possible.
Transports
Lors du transport, placez les roulements légèrement inclinés pour les protéger des chocs et de la pluie. Si vous transportez les roulements sans emballage en caisse bois, utilisez au moins trois cales en bois pour les séparer du plancher du véhicule et les poser à plat. Après ouverture de l'emballage, vissez les boulons de transport dans les trous de la bague intérieure ou extérieure, puis suspendez les roulements à l'horizontale jusqu'à leur emplacement de montage. L'angle entre les deux supports ne doit pas dépasser 120° afin de ne pas endommager le roulement d'orientation et de garantir la sécurité (Figure 1-1).

Stockage
1) Période antirouille (dans les 12 mois suivant la sortie d'usine du roulement), si un entretien est nécessaire, il convient d'appliquer un traitement antirouille sur la piste de roulement, la surface, la surface de l'engrenage, de nettoyer la surface et d'appliquer de la graisse antirouille ou de la vaseline industrielle. Graisse au lithium à 2 pôles dans la piste de roulement intérieure.
2) Placez le palier de rotation à niveau sur un site sec et plat pour empêcher le palier de rotation d'entrer en contact avec le sol sous la lumière directe du soleil, gardez-le loin des conduites d'eau et de vapeur pour éviter la corrosion des paliers. Si plusieurs paliers de rotation sont empilés ensemble, placez au moins 3 tapis de bois égaux autour de chaque palier de rotation, la position haut et bas devant être la même (Image 2-1).
3) Si le roulement de rotation est stocké pendant plus de 12 mois, il doit être à nouveau traité contre la rouille.

Avis avant le montage
1) Avant de déballer le roulement, veuillez vérifier le certificat du produit, le type de produit, le numéro de série et assurez-vous de recevoir les mêmes produits que ceux commandés.
2) Étiquette du type de produit sur la face non engrenée, diamètre extérieur de la bague extérieure ou diamètre intérieur de la bague intérieure.
3) La trempe sur la surface de la piste de roulement n'est pas fermée, la connexion de trempe est une zone molle sur la face latérale du roulement qui marque « S » comme zone non trempée.
4) Assurez-vous de recevoir les produits sans corrosion, blessure ni dommage.
5) Assurez-vous que le joint n'est pas endommagé, sinon remplacez les joints, vérifiez la rotation du roulement.
6) Nettoyer la graisse de surface du roulement de montage ; le nettoyant ne doit pas pénétrer dans la piste de roulement pendant le nettoyage.
7) Il est interdit de démonter les roulements ou de déplacer les pièces internes sans autorisation. La surface des dents de la couronne dentée présente un faux-rond maximal de 3 mm avec un repère vert ; le jeu côté pignon d'entraînement doit être ajusté.

Exigences relatives aux supports avant le montage
Le niveau de base ou la plateforme de montage du roulement de rotation doit être propre, sans débris, morceaux cassés saillants ni Corros1on.
Le support de montage doit présenter une rigidité, une résistance et une solidité aux chocs suffisantes pour éviter toute déformation des roulements qui influencerait la précision de rotation.
Un support de soudure en forme de cartouche de dopage permet d'éviter toute déformation. Après soudage, un traitement élimine les contraintes internes. Le traitement mécanique est ensuite appliqué (voir schéma 51 A). Pour les plans de montage difficiles d'accès, un montage à niveau est possible (voir image 4-1B).
Le trou du boulon du support est identique au trou de montage du roulement de rotation pour éviter toute déformation du montage (Image 4-1C).
Les compétences de contact de la surface de rotation du palier, telles que décrites dans le tableau 5-1, dans la zone de boucle 0°-90°-180, ne permettent qu'une crête d'onde jusqu'à la valeur spécifiée ; les autres déformations permettent une montée ou une descente par palier, sans descente ou montée soudaine afin d'éviter une charge de pointe. (Image 4-3)

Tableau 4-2 : Connexion des pièces de support du roulement d'orientation P0
diamètre du conduit (mm) | Degré plan | Bordure du cercle sur l'unité (L=1 distance d'alésage) Même direction d'inclinaison (St)mm | Bordure du cercle sur l'unité (L=1 distance d'alésage) Même direction d'inclinaison (St)mm | Largeur radiale b leanō(mm) | Rugosité de la face latérale Ra (mm) |
630 ou 1000 | 0.2 | 0.0002L | 0.0002L | 0.10 | 2.5 |
1000 ou 1600 | 0.25 | 0.0002L | 0.0002L | 0.12 | 3.2 |
1600 ou 2500 | 0.3 | 0.0002L | 0.0002L | 0.15 | 3.2 |
2500 ou 4000 | 0.4 | 0.0002L | 0.0002L | 0.20 | 3.2 |
4000 ou 6300 | 0.5 | 0.0002L | 0.0002L | 0.25 | 3.2 |
Exigences de montage
Vérifier les dimensions relatives des pièces et la précision du processus. Les pièces du produit (y compris celles sous-traitées ou issues de collaborations) doivent être accompagnées d'un certificat d'inspection avant assemblage.
Les pièces assemblées par cette méthode de réparation doivent respecter les dimensions principales requises pour la conception ou les réglementations techniques.
L'environnement d'assemblage doit être propre. Les pièces comportant des roulements doivent être nettoyées (sans bavures, oxydation, corrosion, particules, poussière, huile, etc.) avant l'assemblage et doivent être conformes aux exigences de propreté.
Les roulements et les pièces ne doivent pas être heurtés. Évitez les rayures et la corrosion lors du montage. Ne laissez pas un marteau frapper les roulements de rotation, ne transmettez pas les chocs de montage aux éléments roulants, montez les roulements avec les outils appropriés.
Une fois le roulement de rotation hissé horizontalement sur la base de montage, insérez une règle pour vérifier le plan du roulement avec la connexion du boîtier de support, en cas d'écart, pour réparer ou niveler afin d'éviter que les boulons ne se dévissent et ne provoquent une distorsion qui influence la rotation régulière du roulement de rotation (Image 5-1).
Zone de trempe « S » douce située dans une zone non chargée ou rarement chargée lors du montage de la zone de trempe douce (le bouchon est autour de la zone douce sur l'anneau). (Image 5-2).
Vérifier le jeu d'engrènement pour garantir la précision de l'engrènement et maintenir un jeu correct lors du montage. En fonctionnement, s'assurer que le jeu d'engrènement au point le plus haut du faux-rond primitif de la grande couronne (3 dents marquées en vert) répond aux exigences de précision de conception (Figure 5-3).
Lors du montage, des boulons à haute résistance sont utilisés, en fonction des conditions de pression du roulement d'orientation pour sélectionner la classe de tension, les dimensions et la classe de résistance des boulons sont conformes aux normes GB5782, GB5783 et GB3098.1, la classe de résistance des écrous est sélectionnée selon la norme GB3098.2.
Les rondelles utilisées pour les boulons doivent être trempées et revenues ; l'utilisation de rondelles élastiques est strictement interdite. Lorsque la charge radiale dépasse 10 % de la charge axiale, le roulement d'orientation doit être orienté radialement. Après orientation radiale, la clé dynamométrique applique une pré-pression uniforme (faible, moyenne et élevée), puis un serrage symétrique à 180° est effectué (Figure 5-5) afin de garantir une pré-pression uniforme des derniers boulons. Vérifiez simultanément la libre rotation du roulement d'orientation (Figure 5-4).
Monter les boulons avec une précontrainte suffisante, la précontrainte étant égale à 0.7 fois la limite d'élasticité du matériau des boulons. Les limites d'élasticité des boulons sont indiquées dans le tableau 6-1 : précontrainte des boulons de différents diamètres, voir tableau 5-2.
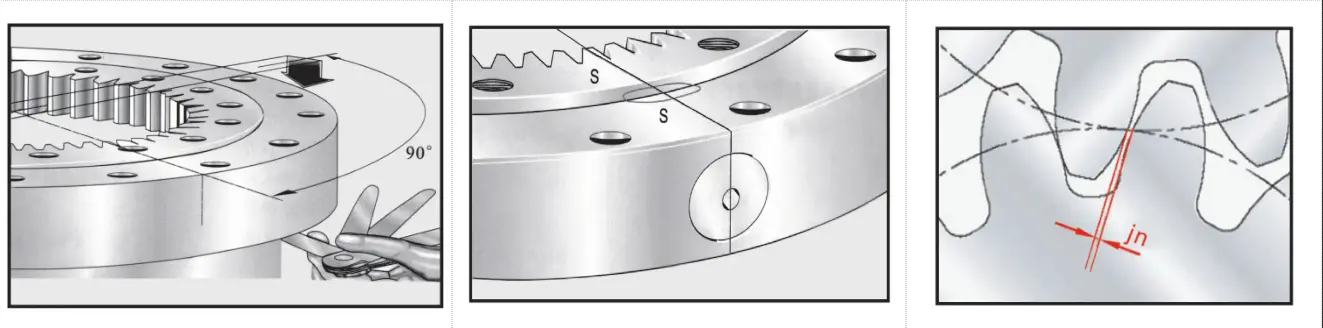
Tableau 6-1 : Limites de plasticité des boulons
Classe de résistance des boulons | 8.8 | 10.9 | 12.9 |
limites de rendement MPa | M≤ 16 640 M≥16 660 | 940 | 1100 |

Tableau 6-2 : Précharge des différents boulons de diamètre
| Spécifications des boulons GB5782-86 GB5783-86 | diamètre du trou de montage (mm) | Classe de résistance des boulons (GB3098.1-82) | ||
| 8.8 | 10.9 | 12.9 | ||
| limites de résistance des matériaux des boulons osmin (N/mm²) | ||||
| 640 | 900 | 1080 | ||
| Couple de pré-serrage MA (Nm) | ||||
| M12 | 13.5 | 77.5 | 110 | 130 |
| M14 | 15.5 | 120 | 170 | 210 |
| M16 | 18 | 190 | 265 | 320 |
| M18 | 20 | 260 | 365 | 435 |
| M20 | 22 | 370 | 520 | 620 |
| M22 | 24 | 500 | 700 | 840 |
| M24 | 26 | 640 | 900 | 1080 |
| M27 | 30 | 950 | 1350 | 1620 |
| M30 | 33 | 1300 | 1800 | 2160 |
| Force de pré-serrage FA(10³N) FA(10³N) | ||||
| M33 | 36 | 293 | 412 | 495 |
| M36 | 39 | 344 | 484 | 581 |
| M39 | 42 | 414 | 581 | 698 |
| M42 | 45 | 473 | 665 | 798 |
| M45 | 48 | 553 | 777 | 932 |
| M48 | 52 | 623 | 876 | 1050 |
| M52 | 56 | 749 | 1054 | 1265 |
| M56 | 62 | 863 | 1214 | 1457 |
| M60 | 66 | 1008 | 1418 | 1621 |
Inspection après montage
1) Avant de déboguer les roulements de rotation, il convient de les remplir de graisse appropriée, en procédant lentement pour que la graisse soit répartie uniformément.
2) Veillez à ne pas endommager les roulements lors du montage ; il est interdit de mettre à la terre la ligne de soudage des roulements de rotation.
3) Une fois tous les boulons serrés, faites tourner le roulement de plus de 5 tours et vérifiez si la rotation est hexaédrique et s'il y a un contact avec d'autres pièces, si l'étanchéité est bonne et s'il y a un bruit anormal. Après chaque rotation, vérifiez à nouveau le jeu et notez les valeurs. (Figure 6-1)