

Instalación del rodamiento
Instalación y mantenimiento de cojinetes de giro
Antióxido, embalaje, transporteAntióxido, embalaje
Cojinete giratorio pintado con aceite antioxidante y lubricación por dentro y por fuera, embalado en película, papel marrón, bolsa de plástico tejido, si tiene una demanda especial, se puede personalizar el embalaje según la demanda.
Transporte
Coloque los rodamientos durante el transporte, permita que se inclinen ligeramente para evitar golpes y lluvia. Si se transportan rodamientos sin embalaje en cajas de madera, se deben utilizar más de tres bloques de amortiguación de madera para separar el producto del piso del vehículo y colocarlo plano. Después de abrir el paquete, use los pernos de transporte para atornillar el orificio del anillo interior o exterior, cuelgue los rodamientos a nivel en el lugar de montaje, el ángulo entre las 2 eslingas no debe ser más de 120°, para no dañar el rodamiento giratorio y garantizar la seguridad (Imagen 1-1)

Almacenaje
1) Período antioxidante (dentro de los 12 meses posteriores a la salida de fábrica del rodamiento), si necesita mantenimiento, debe tener un tratamiento antioxidante en la pista, la superficie, la superficie del engranaje, limpiar la superficie y pintar con grasa antioxidante o vaselina industrial No. 2 grasa de litio polar en la pista interior.
2) Coloque el cojinete giratorio en un lugar nivelado, seco y llano para evitar que entre en contacto con el suelo bajo la luz solar directa, manténgalo alejado de tuberías de agua y de vapor para evitar la corrosión de los cojinetes. Si se apilan muchos cojinetes giratorios, coloque al menos 3 esteras de madera iguales alrededor de cada cojinete giratorio en una posición circular, la posición hacia arriba y hacia abajo debe ser la misma (Imagen 2-1).
3) Si el cojinete giratorio se almacena durante más de 12 meses, debe volver a tratarse con antioxidante.

Aviso antes del montaje
1) Antes de desembalar el rodamiento, verifique el certificado del producto, el tipo de producto, el número de serie y asegúrese de recibir los mismos productos que el pedido del contrato.
2) Etiqueta de tipo de producto en el diámetro exterior de la cara sin engranaje del anillo exterior o en el diámetro interior del anillo interior.
3) El temple en la superficie de la pista del rodamiento no está cerrado, la conexión de temple es una zona blanda en la cara lateral del rodamiento que marca "S" como área sin temple.
4) Asegúrese de recibir los productos sin corrosión, heridas ni daños.
5) Asegúrese de que el sellado no esté dañado, de lo contrario cambie los sellos y verifique la rotación del cojinete.
6) Limpie la grasa de la superficie del cojinete de montaje; el limpiador no puede entrar en la pista del cojinete mientras se limpia.
7) No se permite desmontar los rodamientos ni mover las piezas internas de forma privada. La superficie dentada de la corona dentada tiene una desviación máxima de 3 mm (marca verde). Se debe ajustar la holgura del lado del piñón de accionamiento.

Requisitos del soporte antes del montaje
La base de montaje del cojinete giratorio o la plataforma de montaje deben estar limpias, sin objetos diversos, piezas rotas, puntos salientes ni corrosión.
El soporte de montaje debe tener rigidez, intensidad y resistencia al impacto para evitar la distorsión del cojinete que afecta la precisión de giro.
Un soporte de soldadura con forma de bote de dopaje evita la distorsión del soporte. Después de la soldadura, se elimina la tensión interna y se mecaniza. Consulte la Figura 51A. Para un montaje difícil de mecanizar, nivele el plano de montaje (Figura 4-1B).
El orificio del perno del soporte es idéntico al orificio de montaje del cojinete giratorio para evitar la distorsión del montaje (Imagen 4-1C).
Habilidades de superficie de contacto del cojinete giratorio como la tabla 5-1, en el área de bucle de 0°-90°-180, solo se permite una cresta de onda hasta el valor, otra deformación permite hacia abajo o hacia arriba paso a paso, no se permite hacia abajo o hacia arriba repentinamente para evitar la carga de valor pico. (Imagen 4-3)

Tabla 4-2: Conexión de piezas de soporte del cojinete giratorio P0
Diámetro de la pista de rodadura (mm) | Grado plano | Borde circular sobre la unidad (L = 1 distancia del orificio) Inclinación en la misma dirección (St)mm | Borde circular sobre la unidad (L = 1 distancia del orificio) Inclinación en la misma dirección (St)mm | Ancho radial b leanō (mm) | rugosidad de la cara lateral Ra(mm) |
630-1000 | 0.2 | 0.0002L | 0.0002L | 0.10 | 2.5 |
1000-1600 | 0.25 | 0.0002L | 0.0002L | 0.12 | 3.2 |
1600-2500 | 0.3 | 0.0002L | 0.0002L | 0.15 | 3.2 |
2500-4000 | 0.4 | 0.0002L | 0.0002L | 0.20 | 3.2 |
4000-6300 | 0.5 | 0.0002L | 0.0002L | 0.25 | 3.2 |
Requisitos de montaje
Verifique las dimensiones relativas de las piezas y la precisión del proceso. Las piezas del producto (incluidas las subcontratadas y las de cooperación) deben contar con un certificado de inspección antes del ensamblaje.
Las piezas ensambladas mediante el método de reparación, el tamaño principal debe ajustarse a los requisitos de diseño o las regulaciones técnicas.
Los entornos de ensamblaje deben estar limpios. Las piezas relativas con cojinetes deben estar limpias, sin rebabas, piel de oxidación, trozos de corrosión, granos, polvo, suciedad de aceite, etc. antes del ensamblaje, y deben cumplir con los requisitos de limpieza.
Los cojinetes y las piezas no se pueden golpear. Evite rayones y corrosión durante el montaje. No permita que el martillo golpee los cojinetes giratorios, no permita que se transfiera el golpe de montaje a través de los elementos rodantes, monte los cojinetes con las herramientas adecuadas.
Después de que el cojinete giratorio se eleva sobre la base de montaje horizontalmente, inserte una regla para verificar el plano del cojinete con la conexión de la carcasa de soporte; en caso de espacio, mecanice para repararlo o nivelarlo para evitar que los pernos se atornillen hasta la distorsión que influye en la rotación del cojinete giratorio regularmente (Imagen 5-1).
Enfriamiento "S" zona blanda que ubica el área sin carga o con poca carga durante el montaje de la zona blanda de enfriamiento, (el tapón está alrededor de la zona blanda en el anillo). (Imagen 5-2).
Comprobación del juego para asegurar la precisión del engrane y mantener el juego correcto durante el montaje. Durante la operación, asegúrese de que el juego en el punto más alto del círculo primitivo de la corona dentada grande (3 dientes con marcas verdes) cumpla con los requisitos de precisión de diseño (Imagen 5-3).
Se adoptan pernos de alta resistencia durante el montaje, de acuerdo con la condición de la prensa del cojinete giratorio para seleccionar la clase de tensión, los tamaños de los pernos y la clase de resistencia estándar GB5782, GB5783 y GB3098.1, la clase de resistencia de la tuerca se selecciona según el estándar GB3098.2.
Se prohíbe estrictamente el uso de arandelas de pernos, como arandelas de temple y revenido, y arandelas de resorte. Cuando la carga radial sea superior al 10 % de la carga axial, el rodamiento de giro debe orientarse radialmente. Después de esta orientación, la llave de momento debe tener la misma prepresión (prensado bajo, medio y alto) y atornillarse con simetría transversal de 180° (Imagen 5-5) para asegurar que los últimos pernos tengan la misma prepresión. Al mismo tiempo, verifique la rotación libre del rodamiento de giro (Imagen 5-4).
Monte los pernos con suficiente preprensado, el preprensado es 0.7 veces el límite de rendimiento de los materiales de los pernos, límites de rendimiento de los pernos como la tabla 6-1: pernos de diferentes diámetros para precarga, consulte la tabla 5-2:
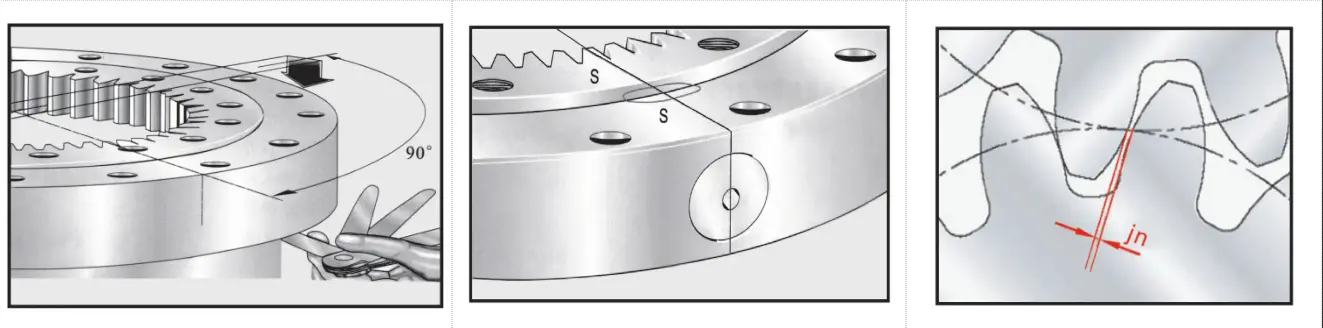
Tabla 6-1: Límites de fluencia de los pernos
Clase de resistencia de los pernos | 8.8 | 10.9 | 12.9 |
Límites de rendimiento MPa | M≤ 16 640 M≥16 660 | 940 | 1100 |

Tabla 6-2 : Precarga de pernos de diferentes diámetros
| Especificaciones de los pernos GB5782-86 GB5783-86 | Diámetro del orificio de montaje (mm) | Clase de resistencia de los pernos (GB3098.1-82) | ||
| 8.8 | 10.9 | 12.9 | ||
| Límites de resistencia de los materiales de los pernos osmin (N/mm²) | ||||
| 640 | 900 | 1080 | ||
| MA(Nm)Par de preapriete MA(Nm) | ||||
| M12 | 13.5 | 77.5 | 110 | 130 |
| M14 | 15.5 | 120 | 170 | 210 |
| M16 | 18 | 190 | 265 | 320 |
| M18 | 20 | 260 | 365 | 435 |
| M20 | 22 | 370 | 520 | 620 |
| M22 | 24 | 500 | 700 | 840 |
| M24 | 26 | 640 | 900 | 1080 |
| M27 | 30 | 950 | 1350 | 1620 |
| M30 | 33 | 1300 | 1800 | 2160 |
| FA(10³N)Fuerza de preapriete FA(10³N) | ||||
| M33 | 36 | 293 | 412 | 495 |
| M36 | 39 | 344 | 484 | 581 |
| M39 | 42 | 414 | 581 | 698 |
| M42 | 45 | 473 | 665 | 798 |
| M45 | 48 | 553 | 777 | 932 |
| M48 | 52 | 623 | 876 | 1050 |
| M52 | 56 | 749 | 1054 | 1265 |
| M56 | 62 | 863 | 1214 | 1457 |
| M60 | 66 | 1008 | 1418 | 1621 |
Inspección después del montaje
1) Antes de depurar los cojinetes giratorios, debe llenarlos con grasa adecuada y moverse lentamente mientras lo llena para que la grasa esté espaciada de manera uniforme.
2) Asegúrese de no distorsionar los cojinetes durante el montaje. No se permite la conexión a tierra de los cojinetes giratorios para soldarlos.
3) Después de apretar todos los pernos, gire el cojinete más de 5 círculos y verifique si el cojinete giratorio gira hexadecimalmente e interfiere con otras partes, si el sellado es bueno, si tiene un timbre anormal. Después de la rotación, verifique nuevamente si el timbre es normal. Después de la rotación, verifique nuevamente los datos de juego y tome nota. (Imagen 6-1)