

Усталёўка падшыпніка
Усталёўка і абслугоўванне паваротных падшыпнікаў
Антыіржа, упакоўка, транспарціроўка Антыіржа, упакоўка
Паваротны падшыпнік пафарбаваны антыкаразійным алеем і змазаны ўнутры і звонку, упакаваны плёнкай, карычневай паперай, поліэтыленавым вязаным пакетам, пры наяўнасці спецыяльнага патрабавання можна персаналізаваць упакоўку ў адпаведнасці з патрабаваннем.
транспарт
Падчас транспарціроўкі падшыпнікі размяшчаюцца пад невялікім нахілам, каб пазбегнуць удараў і дажджу. Пры транспарціроўцы падшыпнікаў без упакоўкі ў драўляных скрынях неабходна выкарыстоўваць больш за тры драўляныя падкладкі, каб аддзяліць выраб ад падлогі транспартнага сродку і размясціць яго роўна. Пасля адкрыцця ўпакоўкі закруціце адтуліну ўнутранага або вонкавага кольца з дапамогай транспартных нітаў, падвесьце падшыпнікі роўна да месца мантажу, вугал паміж двума стропамі не перавышае 120°, каб не пашкодзіць паваротны падшыпнік і забяспечыць бяспеку (Малюнак 1-1).

захоўванне
1) Тэрмін абароны ад іржы (на працягу 12 месяцаў пасля вытворчасці падшыпніка). Пры неабходнасці тэхнічнага абслугоўвання неабходна апрацаваць дарожку качэння, паверхню, паверхню шасцярні антыкаразійнай апрацоўкай, ачысціць паверхню і нанесці антыкаразійную змазку або прамысловую вазеліновую змазку з літыевым фільтрам № 2 на ўнутраную дарожку качэння.
2) Усталюйце паваротны падшыпнік на роўнай і сухой паверхні, каб прадухіліць яго кантакт з зямлёй пад прамымі сонечнымі прамянямі. Трымайце яго далей ад вадаправодных труб і параправодаў, каб пазбегнуць карозіі падшыпнікаў. Калі шмат паваротных падшыпнікаў назапашваецца разам, на кожны паваротны падшыпнік размясціце не менш за 3 аднолькавыя драўляныя падкладкі па крузе, прычым размяшчэнне ўверсе і ўнізе павінна быць аднолькавым (Малюнак 2-1).
3) Калі паваротны падшыпнік захоўваўся больш за 12 месяцаў, яго трэба зноў апрацаваць антыкаразійным сродкам.

Папярэджанне перад мантажом
1) Перад распакоўкай падшыпніка праверце сертыфікат прадукту, тып прадукту, серыйны нумар і пераканайцеся, што вы атрымалі тыя ж самыя прадукты, што і па кантракце.
2) Тыпавая этыкетка вырабу на вонкавым дыяметры вонкавага кольца або ўнутраным дыяметры ўнутранага кольца, які не з'яўляецца зубчастай паверхняй.
3) Загартоўвальныя пакрыцці на паверхні дарожкі качэння падшыпніка не зачыненыя, злучэнне gquench - гэта мяккая зона на бакавой паверхні падшыпніка, якая пазначае "S" як зону без загартоўвання.
4) Пераканайцеся, што вы атрымалі прадукцыю без карозіі, ран, пашкоджанняў.
5) Пераканайцеся, што ўшчыльненне не пашкоджана, у адваротным выпадку заменіце ўшчыльненні, праверце кручэнне падшыпніка.
6) Ачысціце паверхню ад змазкі з мантажнага падшыпніка, падчас ачысткі ачышчальнік не павінен трапіць у дарожку качэння падшыпніка.
7) Забаронена разбіраць падшыпнікі, перамяшчаць унутраныя дэталі асобна. Паверхня зуб'я зубчастага вянка мае максімальнае біццё 3 з зялёнай адзнакай, неабходна адрэгуляваць люфт з боку вядучай шасцярні.

Патрабаванні да кранштэйнаў перад мантажом
Падстава для мацавання паваротнага падшыпніка або мантажная платформа павінны быць чыстымі, без дробных прадметаў, абломкаў, выступаючых частак і карозіі.
Мацаванне павінна быць жорсткім, трывалым і ўдаратрывалым, каб пазбегнуць дэфармацыі падшыпніка, якая ўплывае на дакладнасць павароту.
Кранштэйн для зваркі ў форме легіруючага бака прадухіляе дэфармацыю кранштэйна, пасля зваркі здымае ўнутранае напружанне і апрацоўвае механізатарам, глядзіце малюнкі 51 А. Для нязручнай для механізацыі мантажнай плоскасці можна выраўнаваць для мантажу (малюнак 4-1B).
Адтуліна для ніта кранштэйна ідэнтычная адтуліне для мацавання паваротнага падшыпніка, каб пазбегнуць дэфармацыі мацавання (малюнак 4-1C).
Павярхоўны кантакт паваротнага падшыпніка, як і на стале 5-1, у зоне пятлі 0°-90°-180, дазваляе грэбень хвалі толькі да гэтага значэння, іншыя выгібы дазваляюць паступовае ўніжэнне або ўздыманне хвалі, не дапускаючы рэзкага ўніжэння або ўздыму, каб пазбегнуць пікавай нагрузкі (малюнак 4-3).

Табліца4-2: Злучэнні апорных дэталяў паваротнага падшыпніка P0
Дыяметр качэння (мм) | Плоскасць градуса | Кругавая мяжа на адзінцы (L=1 адтуліна) Нахіл у адным кірунку (ст) мм | Кругавая мяжа на адзінцы (L=1 адтуліна) Нахіл у адным кірунку (ст) мм | Радыяльная шырыня b нахілу (мм) | шурпатасць бакавой паверхні Ra (мм) |
630 ~ 1000 | 0.2 | 0.0002L | 0.0002L | 0.10 | 2.5 |
1000 ~ 1600 | 0.25 | 0.0002L | 0.0002L | 0.12 | 3.2 |
1600 ~ 2500 | 0.3 | 0.0002L | 0.0002L | 0.15 | 3.2 |
2500 ~ 4000 | 0.4 | 0.0002L | 0.0002L | 0.20 | 3.2 |
4000 ~ 6300 | 0.5 | 0.0002L | 0.0002L | 0.25 | 3.2 |
Патрабаванні да мантажу
Праверце адносныя памеры дэталяў і дакладнасць працэсу. Дэталі вырабу (у тым ліку аўтсорсінгавыя і кааперацыйныя) павінны мець сертыфікат праверкі перад зборкай.
Дэталі, сабраныя рамонтным метадам, па асноўных памерах павінны адпавядаць патрабаванням канструкцыі або тэхнічным рэгламентам.
Асяроддзе зборкі павінна быць чыстым. Адносныя дэталі з падшыпнікамі павінны быць чыстымі, без задзірын, акісленай скарынкі, кавалачкаў карозіі, зерняў, пылу, алейнага бруду і г.д. перад зборкай, павінны адпавядаць патрабаванням чысціні.
Падшыпнікі і дэталі нельга падвяргаць ударам. Не дапускаць драпін і карозіі падчас зборкі. Не дапускаць удараў малатка па паваротных падшыпніках, не дапускаць перадачы мантажных удараў праз элементы качэння, мантаж падшыпнікаў павінен выконвацца з дапамогай адпаведных інструментаў.
Пасля таго, як паваротны падшыпнік будзе гарызантальна ўсталяваны на мантажную аснову, устаўце лінейку, каб праверыць злучэнне плоскасці падшыпніка з апорным корпусам. У выпадку зазору трэба механізаваць рамонт або выраўнаваць, каб пазбегнуць закручвання нітаў, якія могуць паўплываць на рэгулярнае кручэнне паваротнага падшыпніка (Малюнак 5-1).
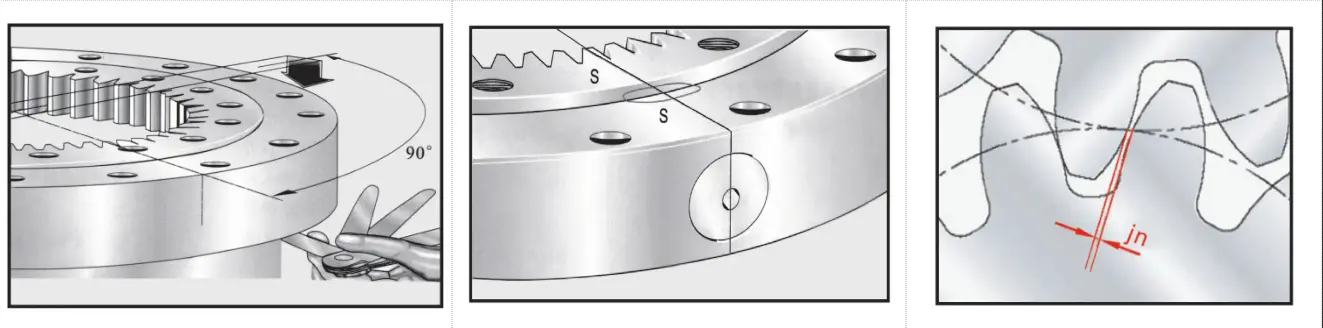
Мяккая зона загартоўкі "S" - гэта месцазнаходжанне зоны без нагрузкі або рэдка нагружанай зоны пры мантажы мяккай зоны загартоўкі (заглушка знаходзіцца вакол мяккай зоны на кольцы) (Малюнак 5-2).
Праверка люфта для забеспячэння дакладнасці зачаплення зубчастых колаў і падтрымання належнага люфта падчас мантажу. Падчас працы пераканайцеся, што люфт зачаплення ў найвышэйшай кропцы біцця дзялільнай акружнасці вялікага зубчастага вянца (3 зубцы з зялёнымі адзнакамі) адпавядае патрабаванням дакладнасці праектавання (Малюнак 5-3).
Пры мантажы выкарыстоўвайце высокатрывалыя балты ў адпаведнасці з умовамі прэсавання паваротнага падшыпніка для выбару класа нацяжэння, памеры балтоў і клас трываласці ў адпаведнасці са стандартамі GB5782, GB5783 і GB3098.1, клас трываласці гаек выбіраецца ў адпаведнасці са стандартам GB3098.2.
Выкарыстанне загартовачных і адпалювальных шайб і спружынных шайб строга забаронена. Калі радыяльная нагрузка >10% восевай нагрузкі, паваротны падшыпнік патрабуе радыяльнай арыентацыі, для забеспячэння радыяльнай арыентацыі момантаметрычны ключ павінен мець аднолькавы папярэдні прэс з нізкім, сярэднім, высокім папярэднім прэсаваннем і папярочнай сіметрыяй на 180° (малюнак 5-5), каб забяспечыць аднолькавы папярэдні прэсаванне апошніх нітаў, тым часам правяраючы стан свабоднага кручэння паваротнага падшыпніка (малюнак 5-4).
Усталюйце балты з дастатковай папярэдняй прэсоўкай, папярэдняя прэсоўка ў 0.7 раза перавышае межы цякучасці матэрыялаў балтоў, межы цякучасці балтоў прыведзены ў табліцы 6-1: папярэдні натяг балтоў рознага дыяметра глядзіце ў табліцы 5-2:
Табліца 6-1: межы цякучасці балтоў
Клас трываласці балтоў | 8.8 | 10.9 | 12.9 |
Абмежаванні ўраджайнасці Мпа | М ≤ 16 640 М≥16 660 | 940 | 1100 |

Табліца 6-2 : Розныя балты з дыяметрам папярэдняй нагрузкі
| Тэхнічныя характарыстыкі балтоў GB5782-86 GB5783-86 | Дыяметр мантажнай адтуліны (мм) | Клас трываласці балтоў (GB3098.1-82) | ||
| 8.8 | 10.9 | 12.9 | ||
| Межы трываласці матэрыялаў нітаў osmin (Н/мм²) | ||||
| 640 | 900 | 1080 | ||
| MA (Нм) Момант папярэдняй зацяжкі MA (Нм) | ||||
| M12 | 13.5 | 77.5 | 110 | 130 |
| M14 | 15.5 | 120 | 170 | 210 |
| M16 | 18 | 190 | 265 | 320 |
| M18 | 20 | 260 | 365 | 435 |
| M20 | 22 | 370 | 520 | 620 |
| M22 | 24 | 500 | 700 | 840 |
| M24 | 26 | 640 | 900 | 1080 |
| M27 | 30 | 950 | 1350 | 1620 |
| M30 | 33 | 1300 | 1800 | 2160 |
| FA(10³N)Сіла папярэдняга зацягвання FA(10³N) | ||||
| M33 | 36 | 293 | 412 | 495 |
| M36 | 39 | 344 | 484 | 581 |
| M39 | 42 | 414 | 581 | 698 |
| M42 | 45 | 473 | 665 | 798 |
| M45 | 48 | 553 | 777 | 932 |
| M48 | 52 | 623 | 876 | 1050 |
| M52 | 56 | 749 | 1054 | 1265 |
| M56 | 62 | 863 | 1214 | 1457 |
| M60 | 66 | 1008 | 1418 | 1621 |
Праверка пасля мантажу
1) Перад адладкай паваротных падшыпнікаў варта заліць адпаведную змазку, павольна рухаючыся падчас запаўнення, каб змазка была раўнамерна размеркавана.
2) Пераканайцеся, што падчас мантажу няма дэфармацыі падшыпніка, не дапускаецца зварка зазямляльнай лініі для паваротных падшыпнікаў.
3) Пасля зацягвання ўсіх нітаў павярніце падшыпнік больш чым на 5 колаў і праверце, ці круціцца паваротны падшыпнік гнутка і ці перашкаджае ён іншым дэталям, ці добрае ўшчыльненне, ці няма анамальных гукаў. Пасля павароту яшчэ раз праверце, ці нармальны гук. Пасля павароту яшчэ раз праверце дадзеныя аб люфце і запішыце іх. (Малюнак 6-1)